
Właściwości anodowania
Grubość powłoki
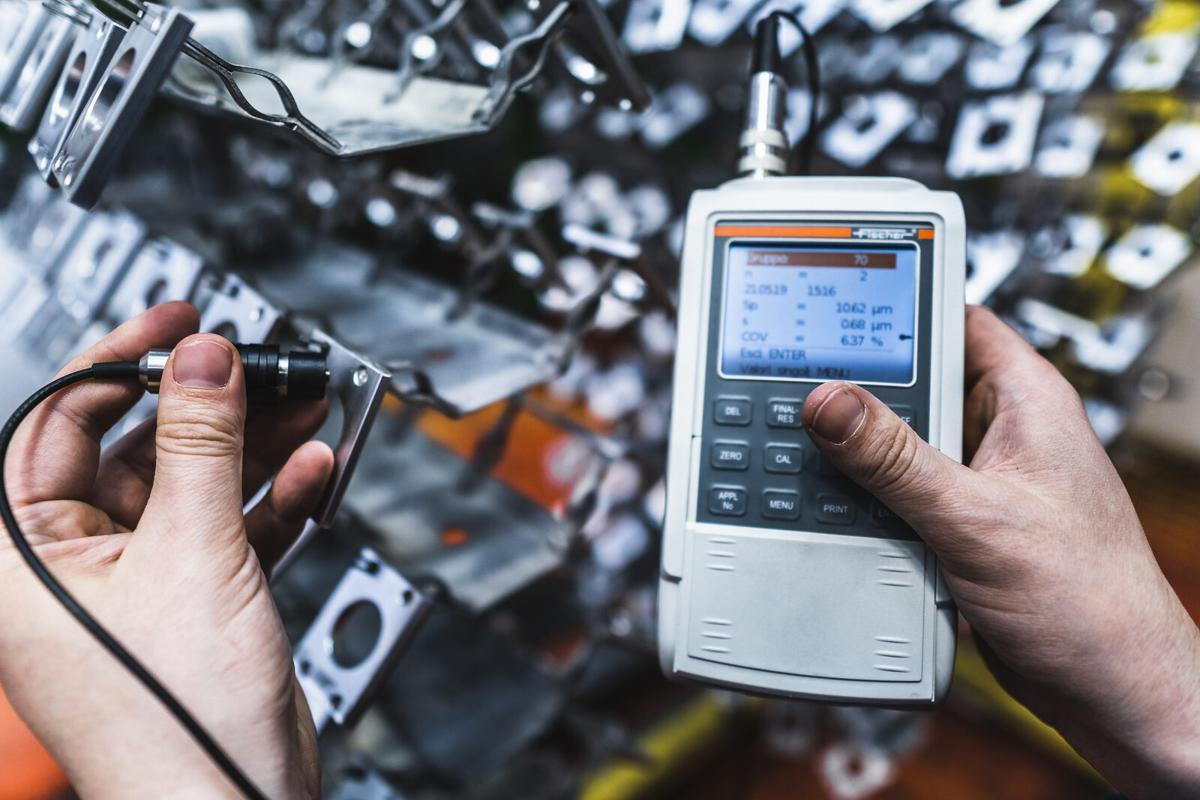
Grubość powłoki anodowej jest jednym z podstawowych parametrów, które decydują o właściwościach eksploatacyjnych obrabianego komponentu. Charakterystyczną cechą anodowania jest możliwość pokrycia elementów warstwą o jednorodnej i precyzyjnie kontrolowanej grubości na niemal wszystkich powierzchniach.
Grubości dla anodowania naturalnego
Dla anodowania naturalnego OX-A norma ISO 7599 definiuje standardowe klasy grubości oparte na minimalnej średniej grubości:
| Klasa wg ISO 7599 | Minimalna średnia grubość |
|---|---|
| AA 5 | 5 µm |
| AA 10 | 10 µm |
| AA 15 | 15 µm |
| AA 20 | 20 µm |
| AA 25 | 25 µm |
Typowe zastosowania poszczególnych klas
- AA 5 / AA 10: Zastosowania głównie estetyczne, bardzo lekka ochrona
- AA 15: Standard dla anodowania naturalnego, dobry kompromis między ochroną a wyglądem
- AA 20 / AA 25: Wyższy poziom ochrony, bardziej wymagające zastosowania
OX-A - Anodowanie naturalne
Standardowa grubość: 15 µm Tolerancja: 12-20 µm Klasa ISO 7599: AA 15
Obróbka OX-A jest zazwyczaj wykonywana tak, aby uzyskać powłokę o grubości 15 µm, która zapewnia dobrą odporność na korozję w środowiskach nieagresywnych, ochronę przed zarysowaniami i lekkim zużyciem, niewielki przyrost wymiarowy oraz dobry efekt estetyczny.
Grubości dla anodowania twardego
Dla anodowania twardego (Type III) normy określają typowe zakresy grubości:
| Specyfikacja | Grubość nominalna | Uwagi |
|---|---|---|
| ISO 10074 | 40 - 60 µm | Norma międzynarodowa |
| MIL-PRF-8625 Type III | ≃ 40 - 60 µm | Norma wojskowa USA |
| UNI 7796 | 30 - 60 µm | Norma włoska |
Standardowa grubość powłoki uzyskiwanej w anodowaniu twardym wynosi 40-60 µm, jednak w zależności od szczególnych wymagań można wybrać grubości mniejsze lub większe.
OX-W - Anodowanie twarde White
Standardowa grubość: 30 µm Tolerancja: ±5 µm
Obróbka OX-W jest zoptymalizowana tak, aby zapewnić wysoką odporność na zużycie przy niewielkiej grubości i niskiej chropowatości powierzchni. Jest szczególnie polecana do zastosowań z ruchem ślizgowym elementów mechanicznych oraz do systemów dystrybucji i kontroli gazów.
OX-HS - Anodowanie twarde Standard
Standardowa grubość: 50 µm Tolerancja: ±10 µm
Obróbka OX-HS oferuje maksymalną grubość, aby zapewnić możliwie najwyższą ochronę. Dzięki wysokiej twardości i znacznej odporności na zużycie, w połączeniu z doskonałą odpornością na korozję, jest idealnym wyborem do zastosowań heavy-duty w szczególnie trudnych warunkach środowiskowych.
Mechanizm wzrostu warstwy
Aby prawidłowo zrozumieć wpływ anodowania na wymiary, kluczowe jest poznanie mechanizmu powstawania warstwy.
Anodowanie jest procesem konwersji, w którym powierzchniowa warstwa aluminium zostaje przekształcona w tlenek glinu. Oznacza to, że część warstwy narasta na zewnątrz pierwotnej powierzchni, podczas gdy druga część wnika w głąb, zużywając aluminium podłoża. W rezultacie przyrost wymiarowy nie jest równy całkowitej grubości powłoki.
Przyrost wymiarowy - anodowanie naturalne
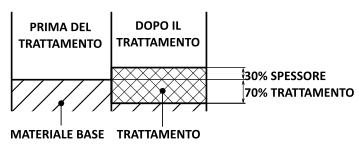
Rozkład wzrostu:
- 30% narasta na zewnątrz pierwotnej powierzchni
- 70% wnika w głąb, zużywając aluminium podłoża
Promieniowy przyrost wymiarowy = 30% grubości powłoki
Przykład praktyczny:
Dla powłoki OX-A o grubości 15 µm:
- Wzrost zewnętrzny: 15 µm × 0,30 = 4,5 µm na stronę
- Wnikanie w głąb: 15 µm × 0,70 = 10,5 µm
- Przyrost średnicy: 4,5 µm × 2 = 9 µm
- Zmniejszenie średnicy otworu: 4,5 µm × 2 = 9 µm
Przyrost wymiarowy - anodowanie twarde
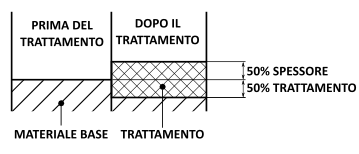
Rozkład wzrostu:
- 50% narasta na zewnątrz pierwotnej powierzchni
- 50% wnika w głąb, zużywając aluminium podłoża
Promieniowy przyrost wymiarowy = 50% grubości powłoki (połowa)
Przykład praktyczny:
Dla powłoki OX-HS o grubości 50 µm:
- Wzrost zewnętrzny: 50 µm × 0,50 = 25 µm na stronę
- Wnikanie w głąb: 50 µm × 0,50 = 25 µm
- Przyrost średnicy: 25 µm × 2 = 50 µm
- Zmniejszenie średnicy otworu: 25 µm × 2 = 50 µm
Jednorodność grubości
Jedną z najważniejszych cech anodowania jest dobra jednorodność grubości na całej powierzchni komponentu, z wyjątkiem otworów, zwłaszcza o dużym stosunku głębokości do średnicy.
Powierzchnie zewnętrzne
Na wszystkich powierzchniach zewnętrznych dostępnych dla elektrolitu i prądu elektrycznego grubość jest jednorodna, niezależnie od kształtu komponentu, orientacji powierzchni czy złożoności geometrii.
Jednorodność ta wynika z tego, że podczas anodowania, mimo iż jest ono procesem elektrochemicznym, powstaje dielektryczna warstwa tlenku glinu, której wzrost nie zależy w istotnym stopniu od rozkładu pola elektrycznego, w przeciwieństwie do powłok galwanicznych.
Otwory i wnęki
W przypadku głębokich otworów o dużym stosunku głębokości do średnicy grubość powłoki może się zmniejszać aż do zaniku przy stosunku głębokości do średnicy większym niż 10:1, z powodu braku przepływu prądu elektrycznego na powierzchniach wewnętrznych.
Zasada ogólna:
- Otwory o stosunku głębokości do średnicy < 3:1 → grubość jednorodna
- Otwory o stosunku głębokości do średnicy > 3:1 → grubość stopniowo malejąca, aż do zaniku przy stosunku głębokości do średnicy większym niż 10:1
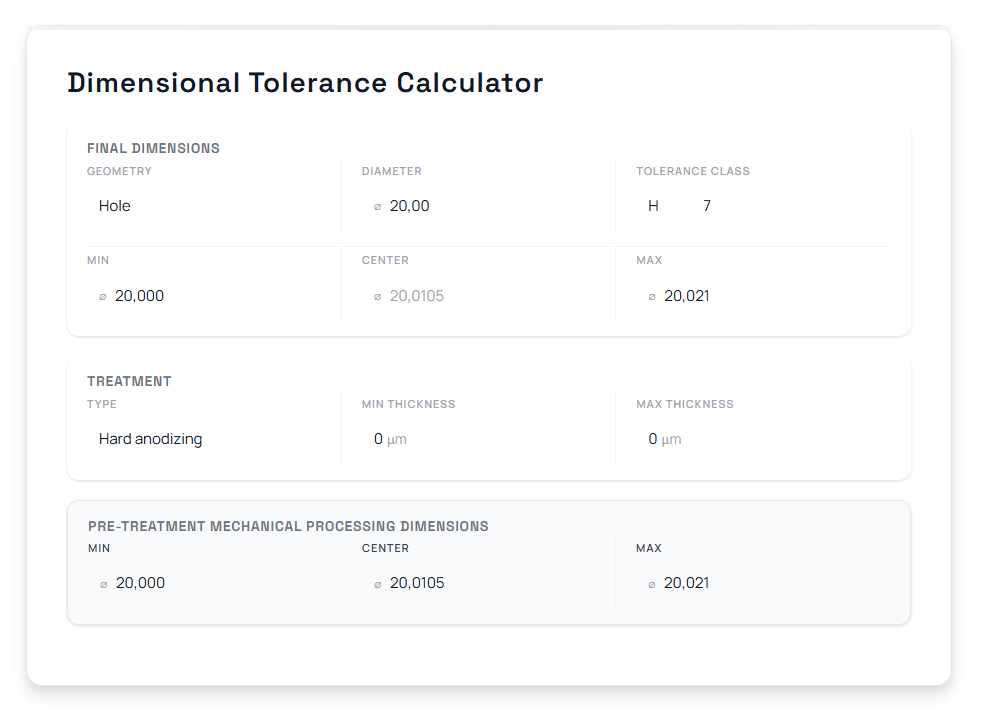
Kalkulator tolerancji
Aby wesprzeć projektantów i warsztaty mechaniczne w określaniu wymiarów i tolerancji w przypadku anodowania i niklowania chemicznego, Micron Coatings Group opracowała automatyczny kalkulator tolerancji wymiarowych przed obróbką powierzchniową.
Kalkulator umożliwia:
- Wprowadzenie wymaganych tolerancji końcowych
- Wybór rodzaju obróbki i grubości powłoki
- Automatyczne uzyskanie tolerancji obróbki mechanicznej przed obróbką powierzchniową
- Zapewnienie prawidłowych wymiarów końcowych w granicach tolerancji
Aby skorzystać z kalkulatora, należy odwiedzić stronę: Kalkulator tolerancji wymiarowych
Zalecenia dotyczące tolerancji wymiarowych
W mechanice precyzyjnej tolerancje obróbki sumują się z tolerancjami powłoki. Aby uniknąć braków lub poprawek, należy stosować się do poniższych wskazówek:
Określanie specyfikacji:
- Jednoznacznie określić grubość powłoki i jej tolerancję
- Obliczyć wymiary przed obróbką powierzchniową, uwzględniając przyrost powłoki
- Określić odpowiednie tolerancje obróbki mechanicznej
Dla wąskich tolerancji (< IT7):
- Rozważyć mniejsze grubości, jeśli są zgodne z wymaganymi właściwościami eksploatacyjnymi
- W razie potrzeby wykonać wstępne próby wymiarowe
- Przewidzieć maskowanie powierzchni, które nie mogą być poddane obróbce
Dla otworów gwintowanych:
- Gwinty wewnętrzne ulegają zwężeniu, a zewnętrzne zwiększają wymiar
- Ocenić wpływ na połączenia gwintowe
Aby uzyskać więcej informacji na temat obliczeń wymiarowych oraz wsparcie w określaniu specyfikacji technicznych, należy zapoznać się z sekcją Zapytanie o wycenę lub skontaktować się bezpośrednio z działem wsparcia technicznego Durox.