

Wprowadzenie
Czym jest anodowanie
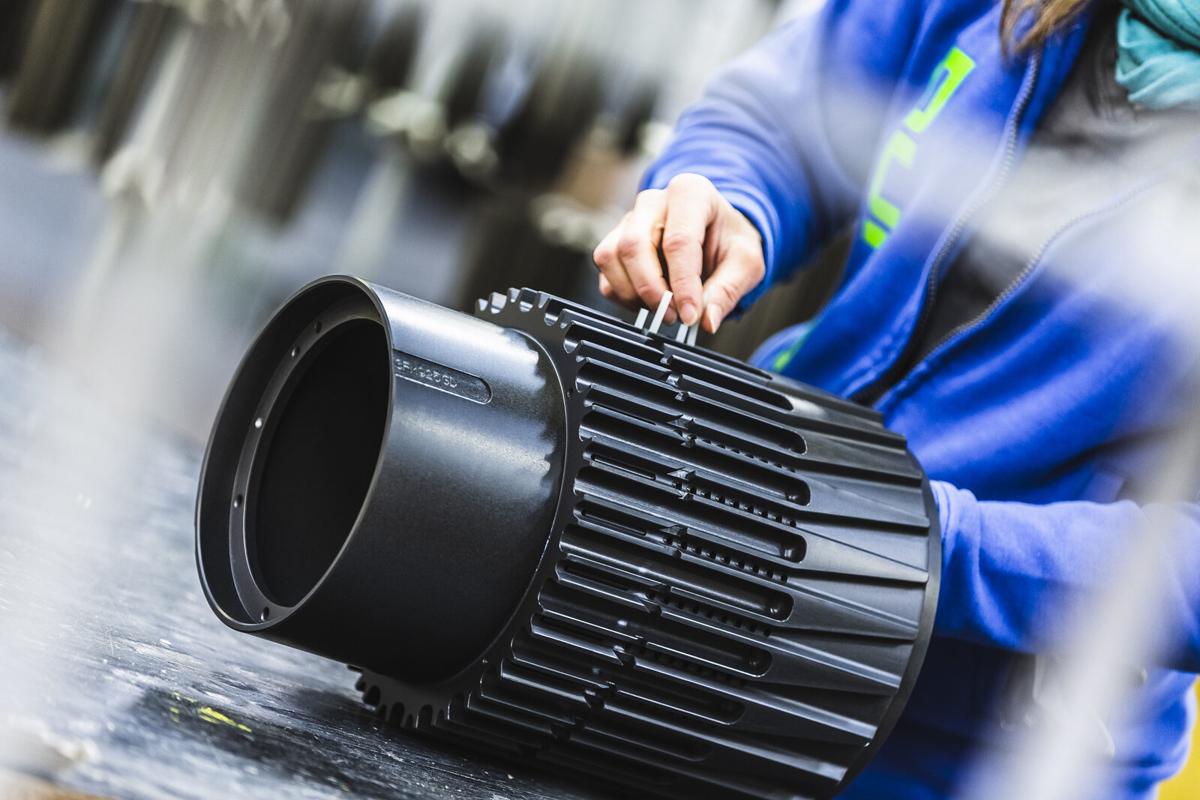
Anodowanie aluminium, nazywane również utlenianiem anodowym, jest procesem elektrolitycznym, w którym na powierzchni komponentów powstaje ochronna warstwa tlenku glinu. Ta obróbka powierzchniowa jest stosowana głównie w zastosowaniach funkcjonalnych, w których wymagane są odporność na korozję, twardość, jednorodność grubości oraz powtarzalne właściwości powierzchni.
W odróżnieniu od obróbek wyłącznie dekoracyjnych anodowanie jest wybierane wtedy, gdy powłoka staje się integralną częścią funkcjonalności komponentu i wpływa na jego zachowanie w eksploatacji pod względem ochrony przed korozją, odporności na zużycie, tarcia oraz długoterminowej stabilności.
Usługa
Durox srl wykonuje anodowanie naturalne i twarde aluminium w procesach OX-A, OX-HS i OX-W. Mogą Państwo zapoznać się z usługą anodowania aluminium lub skontaktować się z Durox srl.
Proces anodowania
Anodowanie jest procesem elektrochemicznym, w którym na powierzchni obrabianego elementu powstaje warstwa tlenku glinu. Komponent zanurza się w roztworze kwasu siarkowego o stężeniu 20%, pełniącym funkcję elektrolitu. Do elementu aluminiowego podłącza się biegun dodatni (stąd nazwa „anodowanie”), natomiast biegun ujemny jest połączony z katodą znajdującą się w roztworze.
Po doprowadzeniu prądu stałego do ogniwa elektrolitycznego na powierzchni elementu powstają jony tlenu, które, łącząc się z atomami aluminium, tworzą twardą i zwartą warstwę tlenku glinu.
Historia i rozwój procesu
Pierwszy proces anodowania, opracowany w latach 1920–1930, był oparty na kwasie chromowym. Proces ten, nazywany anodowaniem chromowym, jest obecnie stosowany tylko w niektórych sektorach, takich jak przemysł zbrojeniowy i lotniczy, ze względu na rakotwórczość soli chromu.
Obecnie najbardziej rozpowszechnionym i najczęściej stosowanym procesem anodowania jest proces oparty na kwasie siarkowym, uważany za „ekologiczny”, ponieważ nie wykorzystuje się w nim substancji takich jak metale ciężkie, rozpuszczalniki czy substancje rakotwórcze.
Struktura warstwy tlenku
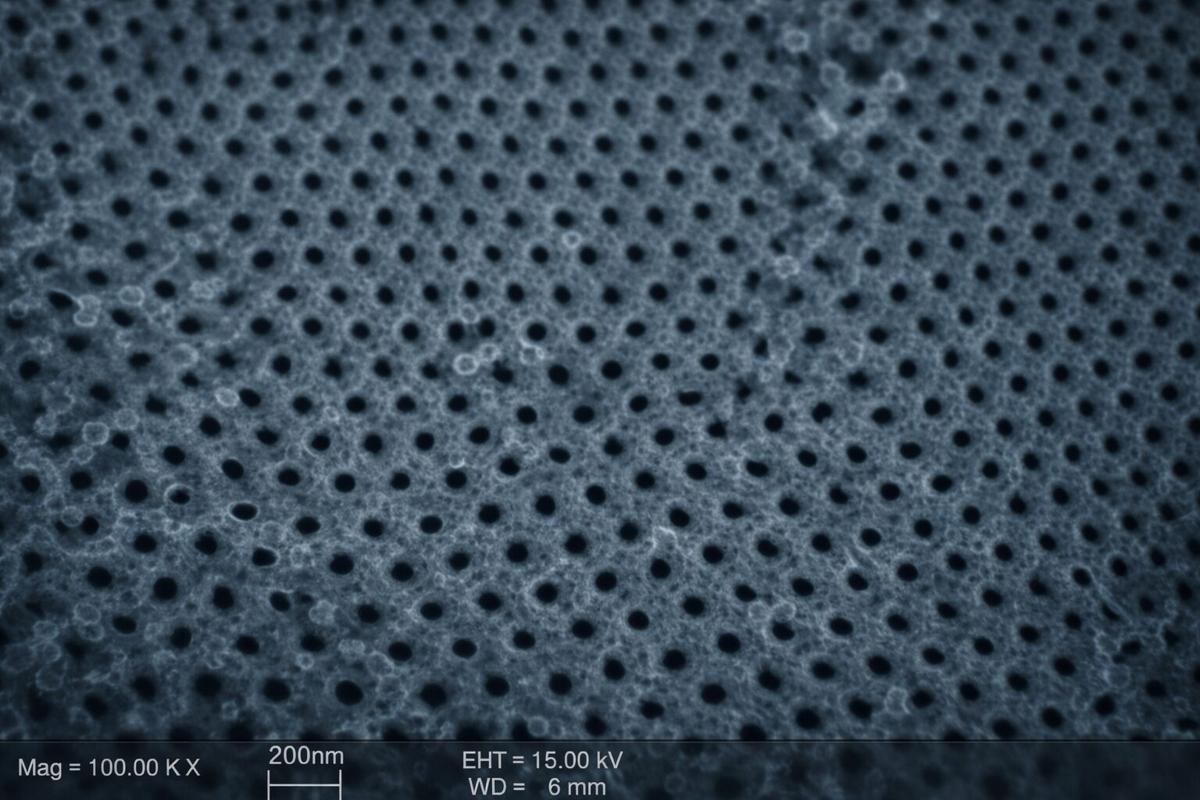
Tlenek glinu powstający w procesie anodowania w kwasie siarkowym ma kolumnową strukturę plastra miodu, z komórkami o kształcie sześciokątnym i centralnym porem, który rozciąga się niemal na całą głębokość warstwy.
W procesie anodowania powstają pory o średnicy około 20–40 nm, a odległość między porami wynosi około 100 nm. Ta porowata struktura ma zasadnicze znaczenie dla kolejnych operacji barwienia i uszczelniania powłoki.
Rodzaje anodowania
Można wyróżnić dwa rodzaje anodowania w kwasie siarkowym, różniące się zarówno właściwościami powierzchni, jak i parametrami procesu:
Anodowanie naturalne
Anodowanie naturalne, nazywane również anodowaniem dekoracyjnym, jest stosowane głównie w celach ochronnych w środowiskach o niewielkiej agresywności lub w celach dekoracyjnych. Ma jasnoszary kolor i bardzo dobrze nadaje się do barwienia za pomocą barwników wnikających w warstwę tlenku.
- Normy odniesienia: ISO 7599, MIL-PRF-8625 Type II
- Typowa grubość: 10–20 µm
- Temperatura procesu: 20 °C
- Zastosowania: komponenty o wymaganiach estetycznych, lekka ochrona przed korozją
Anodowanie twarde
Anodowanie twarde poprawia i rozszerza właściwości anodowania naturalnego dzięki bardzo gęstej i zwartej warstwie tlenku o wysokiej twardości i doskonałej odporności na korozję.
- Normy odniesienia: ISO 10074, MIL-PRF-8625 Type III, UNI 7796
- Typowa grubość: 30–60 µm
- Temperatura procesu: około 0 °C / -5 °C
- Zastosowania: komponenty mechaniczne narażone na zużycie, agresywne środowiska przemysłowe
Różnice między warstwami anodowymi wynikają ze stosowania różnych parametrów procesu, przede wszystkim temperatury elektrolitu i natężenia prądu. Obniżona temperatura procesu anodowania twardego pozwala uzyskać duże grubości i bardzo zwartą strukturę.
Główne cechy
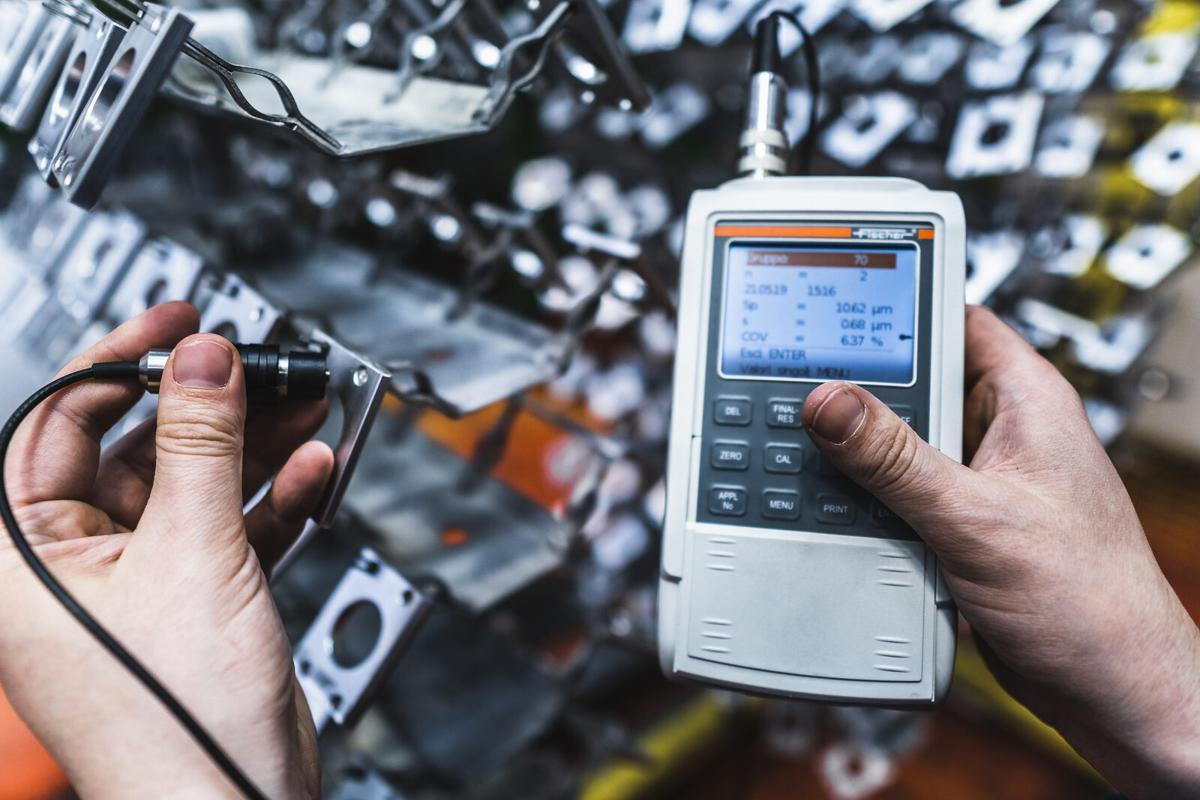
Powłoka anodowa jest najczęściej stosowaną i najbardziej cenioną powłoką na aluminium, ponieważ nadaje powlekanym elementom doskonałe właściwości powierzchniowe:
- Odporność na korozję: skuteczna ochrona w agresywnych środowiskach, z możliwością przekroczenia 1000 godzin w neutralnej mgle solnej
- Twardość i odporność na zużycie: twardość powierzchniowa do 500 HV, porównywalna z chromem twardym w wielu zastosowaniach narażonych na zużycie
- Jednorodność grubości: równomierny rozkład także na złożonych geometriach
- Izolacja dielektryczna: doskonałe właściwości izolacji elektrycznej
- Możliwość barwienia: barwniki wnikające w warstwę tlenku
- Ekologiczność: proces w kwasie siarkowym bez chromu sześciowartościowego
Dlaczego anodowanie różni się od innych powłok
W odróżnieniu od powłok nakładanych (takich jak powłoki lakiernicze czy galwaniczne) anodowanie jest procesem konwersji materiału bazowego: aluminium na powierzchni zostaje przekształcone w tlenek glinu. Oznacza to, że:
- powłoka jest integralną częścią komponentu, nie może się łuszczyć ani odpadać
- warstwa narasta równomiernie na powierzchniach zewnętrznych i geometriach regularnych
- możliwe jest powlekanie powierzchni wewnętrznych i otworów z penetracją większą niż w przypadku metalicznych powłok galwanicznych; grubość stopniowo maleje w głębokich otworach, ale dzięki dedykowanemu oprzyrządowaniu można poprawić jej rozkład
- powłoka wiernie odwzorowuje morfologię powierzchni elementu obrobionego mechanicznie, zachowując pierwotne wykończenie
Zastosowania przemysłowe
Anodowanie jest stosowane w wielu sektorach przemysłu, w których wymagane są wysokie parametry mechaniczne i odporność na czynniki środowiskowe:
- Motoryzacja: korpusy zaworów, komponenty silników, dzwony tarcz hamulcowych, elementy układu wodorowego
- Motocykle i rowery: zębatki, elementy łańcucha, ramy, komponenty
- Lotnictwo i kosmonautyka oraz przemysł zbrojeniowy: komponenty konstrukcyjne, elementy narażone na ciężkie warunki środowiskowe
- Maszyny przemysłowe: wałki transferowe, komponenty maszyn drukarskich i pakujących
- Pakowanie i przetwórstwo spożywcze: elementy mające kontakt z żywnością, komponenty maszyn automatycznych
- Przemysł medyczny: narzędzia chirurgiczne, aparatura diagnostyczna
- Przemysł morski i offshore: komponenty narażone na agresywne środowisko morskie
Jak podejść do wyboru obróbki
W kolejnych częściach przewodnika omówiono szczegółowo główne elementy przydatne do prawidłowego określenia obróbki anodowej:
- oznaczenie zgodnie z ISO 7599 i ISO 10074, pozwalające jednoznacznie opisać rodzaj powłoki, grubość i obróbki po anodowaniu
- dobór grubości powłoki w zależności od wymaganych parametrów i tolerancji wymiarowych
- rola obróbek uszczelniających w maksymalizacji odporności na korozję
- różnice między poszczególnymi powłokami OX w zależności od zawartości pierwiastków stopowych i wymaganych właściwości
Anodowanie jest zatem technologią wymagającą wiedzy i metodycznego podejścia: właściwie zrozumiane i prawidłowo określone w specyfikacji pozwala uzyskać niezawodne, powtarzalne powierzchnie o wysokich parametrach użytkowych nawet w najbardziej wymagających zastosowaniach.