
Właściwości anodowania
Wygląd estetyczny
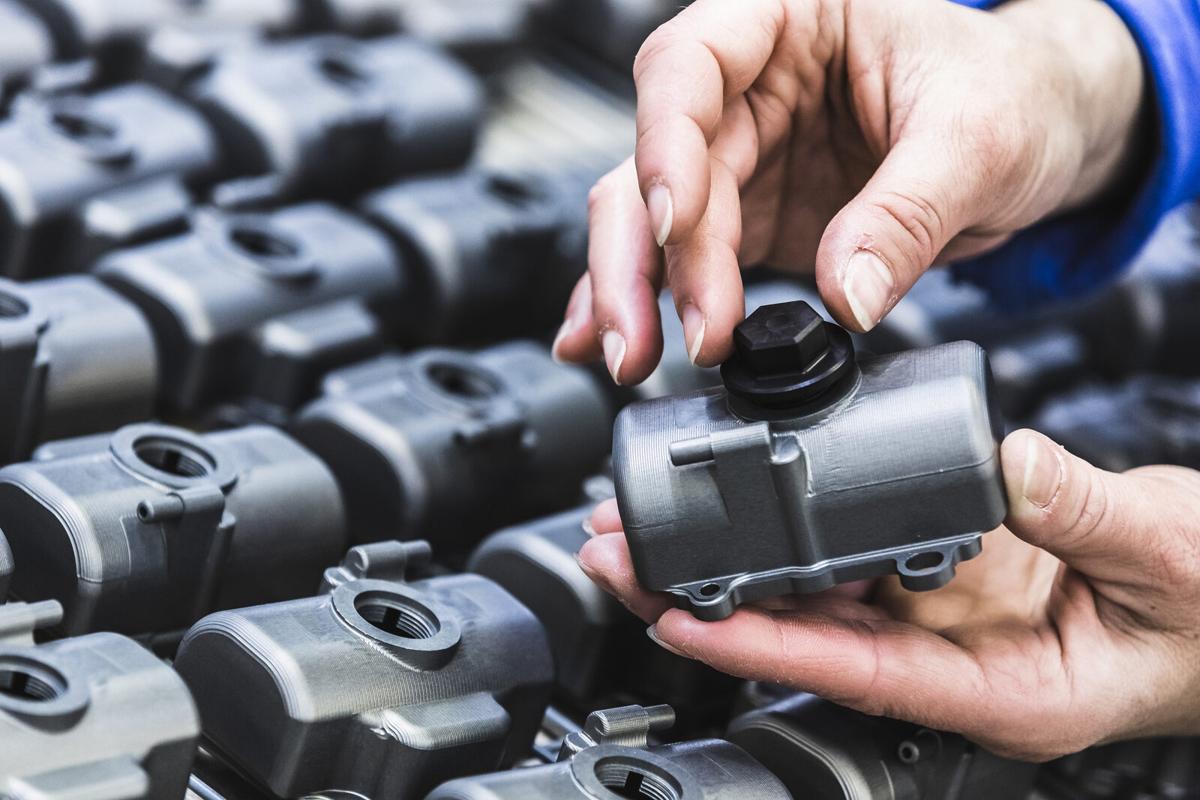
Anodowanie tworzy na powierzchni powłokę z tlenku glinu, która wiernie odwzorowuje morfologię powierzchni obrabianego detalu. Dzięki tej właściwości wykończenie powierzchni aluminium zostaje zachowane również po obróbce.
Wykończenie powierzchni i chropowatość
W przeciwieństwie do powłok nakładanych, takich jak powłoki lakiernicze czy galwaniczne, anodowanie nie „pokrywa” powierzchni, lecz ją przekształca. Oznacza to, że:
- Chropowatość powierzchni detalu zostaje zasadniczo zachowana, z niewielkim wzrostem chropowatości w przypadku anodowania twardego
- Wykończenie mechaniczne pozostaje widoczne po obróbce
- Niedoskonałości powierzchni obrabianego detalu są nadal obecne po anodowaniu
Możliwe wykończenia
Aby zmodyfikować wykończenie powierzchni i uzyskać jednolitą powierzchnię matową, przed anodowaniem można przeprowadzić obróbkę mechaniczną: śrutowanie, kulowanie lub piaskowanie.
Chropowatość powierzchni
Anodowanie twarde przyczynia się do niewielkiego zwiększenia chropowatości powierzchni, co jest bardziej zauważalne na powierzchniach o niskiej chropowatości wyjściowej po obróbce mechanicznej.
Proces OX-W został opracowany z myślą o ograniczeniu wzrostu chropowatości, co pozwala utrzymać końcową chropowatość na poziomie Ra poniżej 0,5 µm w przypadku odpowiednich stopów i wykończeń.
Kolor naturalny
Powłoka anodowa uzyskuje kolor naturalny, który zależy od rodzaju obróbki, grubości powłoki oraz zastosowanego stopu aluminium.
Wpływ rodzaju obróbki na kolor naturalny
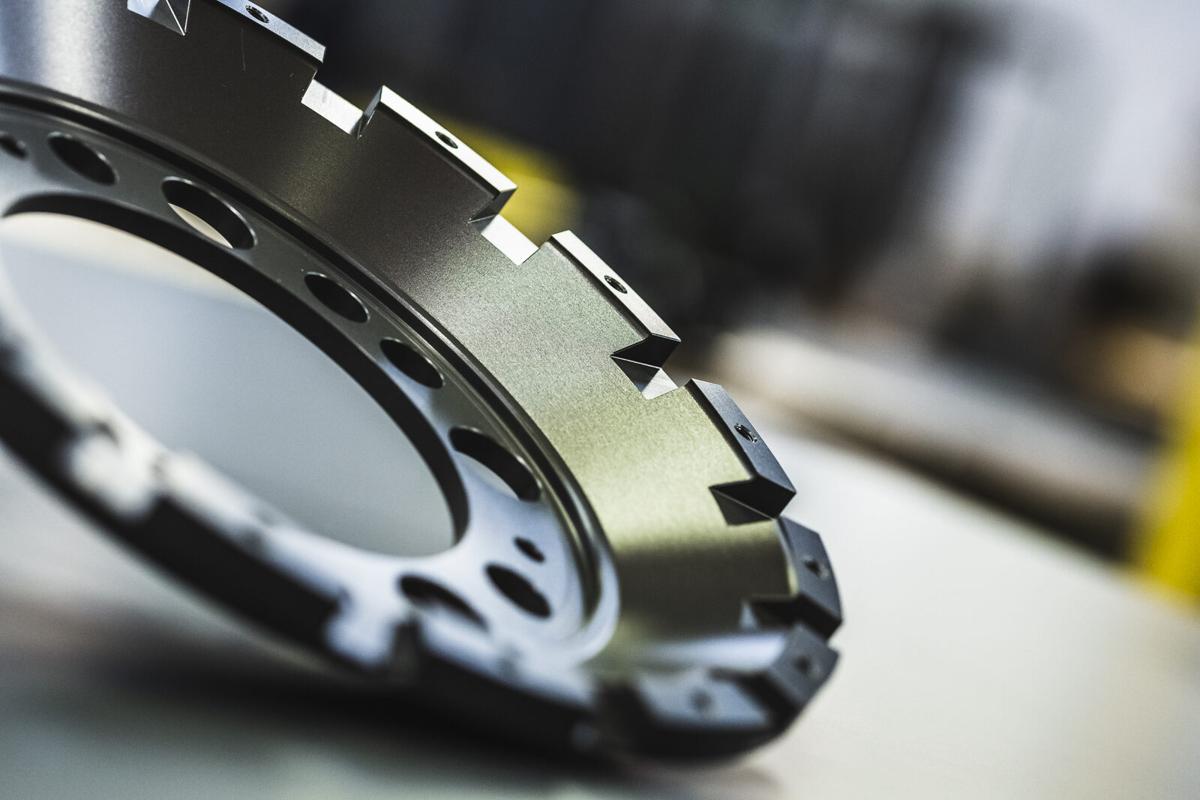
Anodowanie naturalne - OX-A: wygląd jasnoszary, półbłyszczący.
Powłoka ma metaliczny wygląd i jasną tonację, zbliżoną do podstawowego koloru aluminium. Dzięki temu jest idealna do zastosowań estetycznych i doskonale nadaje się do barwienia jaskrawymi barwnikami.
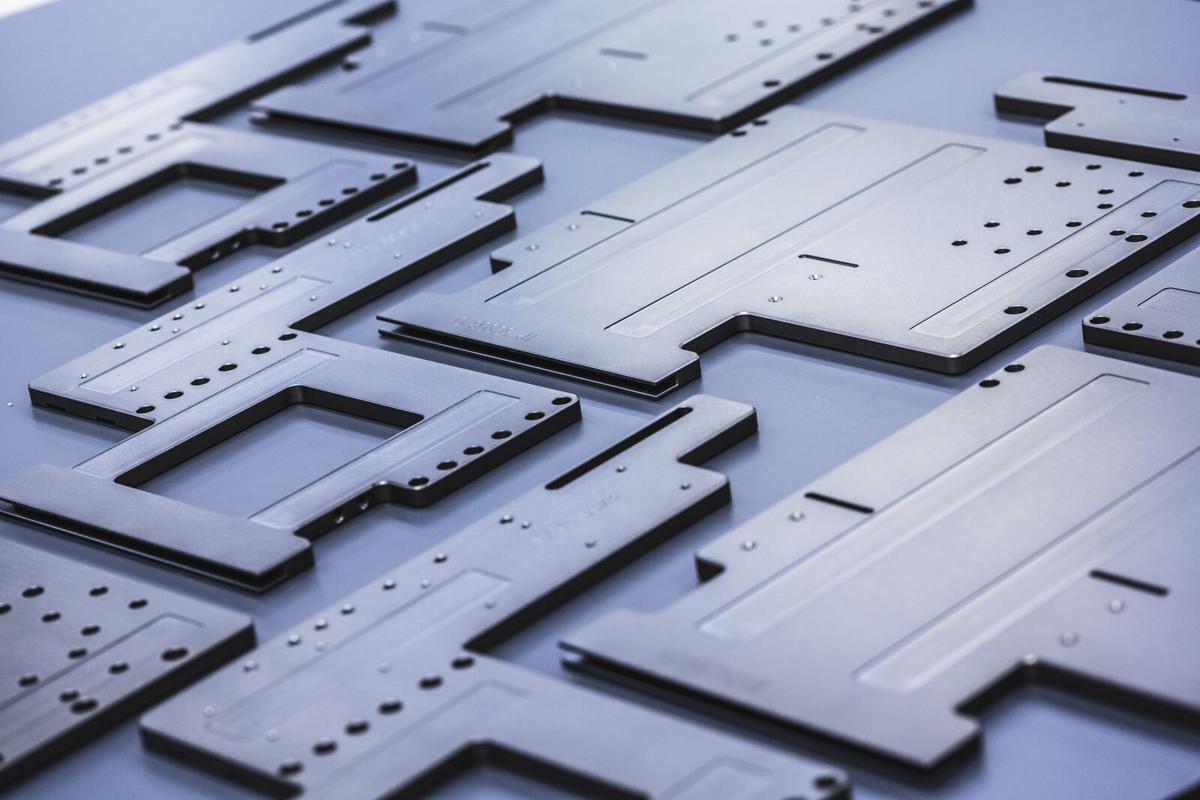
Anodowanie twarde standardowe - OX-HS: wygląd ciemnoszary/brązowy, matowy
Powłoka ma ciemną tonację, wynikającą z jej dużej grubości i zwartej struktury. Kolor stopniowo się pogłębia wraz ze wzrostem grubości powłoki, a jego zmienność w znacznym stopniu zależy od zastosowanego stopu (patrz odpowiednia sekcja poniżej). Dzięki temu jest szczególnie odpowiednia do barwienia ciemnymi barwnikami.
Anodowanie twarde White - OX-W: wygląd jasnoszary, lekko matowy
Powłoka ma wyraźnie jaśniejszą tonację niż anodowanie twarde standardowe, a jej wygląd jest pośredni między anodowaniem naturalnym a anodowaniem twardym standardowym, przy zachowaniu właściwości mechanicznych anodowania twardego. Dzięki temu jest idealna do zastosowań wymagających jasnego koloru w połączeniu z wysoką twardością powierzchniową.
Wpływ stopu na kolor naturalny
Skład chemiczny stopu aluminium ma istotny wpływ na końcowy kolor powłoki.
Stopy serii 6000
Stopy serii 6000 zapewniają jednolity i przewidywalny kolor, z jasnoszarą tonacją w przypadku anodowania naturalnego i ciemnoszarą w przypadku anodowania twardego. Stopy te zazwyczaj zapewniają najlepszy efekt estetyczny spośród wszystkich serii stopów aluminium.
Stopy serii 5000 i 7000
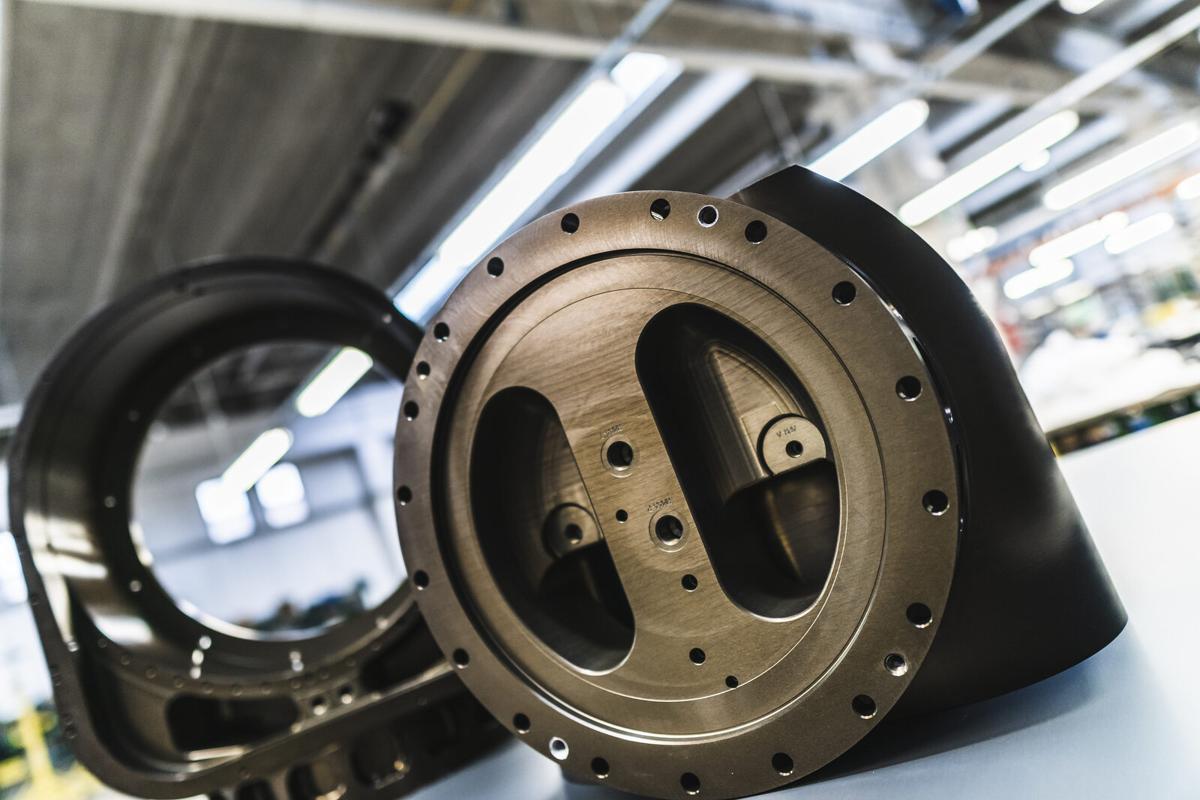
Stopy serii 5000 i 7000 charakteryzują się ogólnie jednolitym kolorem, o nieco ciemniejszej tonacji niż w przypadku serii 6000. W szczególności stopy serii 7000, zwłaszcza przy obecności miedzi, mają tendencję do uzyskiwania charakterystycznego brązowego/miedzianego odcienia. Stopy te zapewniają dobrą przewidywalność efektu estetycznego, dzięki czemu nadają się do zastosowań, w których ważny jest wygląd zewnętrzny.
Stopy o wysokiej zawartości miedzi (seria 2000)
Stopy o wysokiej zawartości miedzi (seria 2000) mają kolor zbliżony do brązowego/miedzianego z możliwymi nierównomiernościami barwy. Wygląd jest mniej neutralny niż w przypadku serii 6000, a uzyskanie jednolitego koloru jest trudne nawet przy użyciu barwników.
Stopy o wysokiej zawartości krzemu (>12%)
Stopy o wysokiej zawartości krzemu mogą wykazywać znaczne nierównomierności barwy, z plamami lub obszarami o różnych odcieniach. Wygląd estetyczny jest często nie do przyjęcia w przypadku widocznych elementów, co wymaga oceny indywidualnej dla każdego przypadku przed przystąpieniem do obróbki.
Wpływ grubości na kolor naturalny
Grubość powłoki bezpośrednio wpływa na intensywność koloru:
- Małe grubości (5-15 µm): kolor jasny, warstwa niemal przezroczysta, bardziej metaliczny wygląd
- Średnie grubości (20-30 µm): kolor pośredni
- Duże grubości (40-60 µm): kolor ciemny, wygląd matowy
W przypadku anodowania twardego im większa grubość, tym ciemniejsza jest zazwyczaj końcowa tonacja, co wynika z większej gęstości optycznej warstwy tlenkowej oraz z zastosowanego stopu.
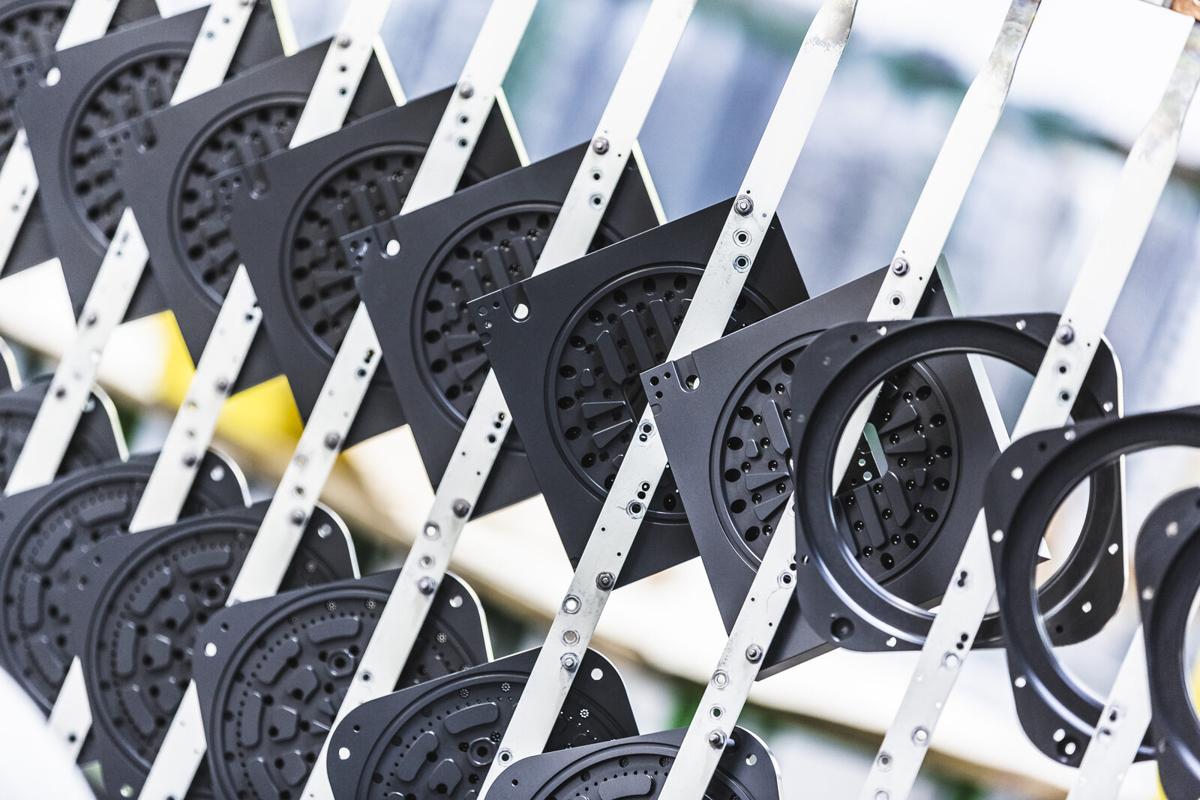
Barwienie barwnikami
Po anodowaniu warstwa tlenkowa ma strukturę porowatą, którą można wykorzystać do barwienia barwnikami organicznymi.
Detal zanurza się w roztworze rozpuszczalnych barwników, które są wchłaniane przez porowatą strukturę. Następnie uszczelnianie zamyka pory i zatrzymuje barwniki, poprawiając stabilność i trwałość koloru w czasie.
Głęboka czerń
Barwienie na głęboką czerń jest najczęściej stosowane w zastosowaniach mechanicznych i technicznych.
Kody: OX-AN, OX-HC, OX-WN
Zalety:
- Ujednolica kolor na różnych stopach aluminium
- Maskuje niedoskonałości i niejednorodności materiału podstawowego
- Nadaje profesjonalny i techniczny wygląd
- Doskonały efekt estetyczny
- Wysoka odporność na blaknięcie
Zastosowania: Komponenty mechaniczne, motoryzacja, maszyny przemysłowe, rowery, komponenty techniczne
Niebieski
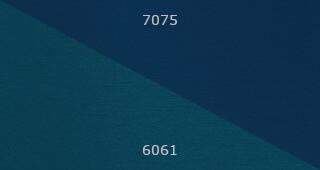
Kody: OX-AB, OX-HB, OX-WB
Charakterystyka:
- Odcień zmienny w zależności od stopu aluminium
- W przypadku OX-A i OX-W: niebieski jaskrawy i żywy
- W przypadku OX-HS: niebieski ciemny i intensywny
- Doskonały do identyfikacji komponentów lub w przypadku szczególnych wymagań estetycznych
Uwagi: Zdjęcie przedstawia orientacyjnie kolor uzyskiwany na stopie 7075 i stopie 6061 przy anodowaniu OX-A. Inne stopy i obróbki mogą dawać odmienne odcienie.
Czerwony
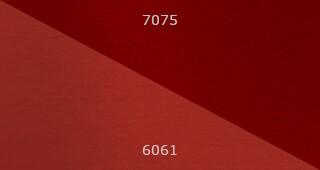
Kody: OX-AR, OX-HR, OX-WR
Charakterystyka:
- Odcień zmienny w zależności od stopu aluminium
- W przypadku OX-A i OX-W: czerwony bardziej jaskrawy
- W przypadku OX-HS: czerwony ciemny i głęboki
- Stosowany do kodowania wizualnego lub w przypadku wymagań estetycznych
Uwagi: Zdjęcie przedstawia orientacyjnie kolor uzyskiwany na stopie 7075 i stopie 6061 przy anodowaniu OX-A.
Jednolitość koloru
Jednolitość koloru w anodowaniu zależy od różnych czynników, które mogą poprawiać lub pogarszać końcowy rezultat. Aby uzyskać maksymalną jednolitość barwy, należy stosować stopy serii 6000, które dzięki optymalnemu składowi chemicznemu zapewniają najlepszą jednorodność koloru. Równie ważna jest praca z materiałem pochodzącym z tej samej partii produkcyjnej, ponieważ różnice we właściwościach metalurgicznych mogą przekładać się na widoczne różnice w kolorze końcowym.
Barwienie na głęboką czerń jest strategicznym wyborem, pozwalającym ukryć ewentualne różnice barwy, ponieważ daje bardziej jednolity i kryjący efekt niż inne kolory. Ponadto utrzymanie kontrolowanej i jednolitej grubości powłoki anodowej na całej powierzchni detalu, wraz z dobrze skalibrowanym procesem barwienia, w istotny sposób przyczynia się do jednorodności rezultatu.
Z drugiej strony niektóre czynniki mogą pogarszać jednolitość koloru. Mieszanie różnych stopów w tej samej partii obróbkowej jest jedną z głównych przyczyn niejednolitości, podobnie jak stosowanie stopów o wysokiej zawartości miedzi lub krzemu, które mają tendencję do dawania nierównomiernych kolorów. Również materiał podstawowy poddany różnym obróbkom cieplnym może powodować różnice barwy, ponieważ odmienne stany metalurgiczne wpływają na tworzenie się warstwy tlenkowej. Wreszcie złożone geometrie, utrudniające równomierny rozkład prądu elektrycznego w trakcie procesu, mogą powodować różnice grubości, a w konsekwencji różnice w kolorze końcowym.
Uwagi dotyczące estetyki i funkcjonalności: zalecenia praktyczne
Aby uzyskać najlepszy kompromis między wyglądem estetycznym a właściwościami funkcjonalnymi w anodowaniu aluminium, zaleca się:
Jeśli estetyka ma kluczowe znaczenie (np. w przypadku elementów widocznych):
- Stosować stopy serii 6000 i, jeśli to możliwe, materiał z tej samej partii na całą dostawę.
- Zamówić barwienie na głęboką czerń (bardziej jednolite i kryjące) oraz zapewnić możliwie jednolite wykończenie powierzchni.
- Zamówić wstępne próbki z rzeczywistej partii i uzgodnić kryteria akceptacji estetycznej przed rozpoczęciem produkcji.
Jeśli priorytetem jest funkcjonalność (twardość, odporność na zużycie/korozję):
- Dobierać stop i warunki procesu w oparciu o wymagane właściwości, akceptując możliwe różnice estetyczne w granicach wymagań funkcjonalnych.
- Rozważyć kolor naturalny, tam gdzie jest to dopuszczalne.
- Maksymalna jednolitość barwy może być nieosiągalna w przypadku anodowania twardego zapewniającego wysokie właściwości użytkowe.
W obu przypadkach:
- Jasno określić oczekiwania estetyczne i funkcjonalne na etapie zamówienia.
- W razie potrzeby zamówić próbki.
- W przypadku dostaw obejmujących kilka partii/materiałów rozważyć ich rozdzielenie na etapie montażu, aby zminimalizować różnice wizualne.
Więcej informacji na temat doboru obróbki w zależności od wymagań estetycznych i funkcjonalnych znajduje się w sekcjach poświęconych Powłokom OX oraz Stopom aluminium.