
Властивості анодування
Товщина покриття
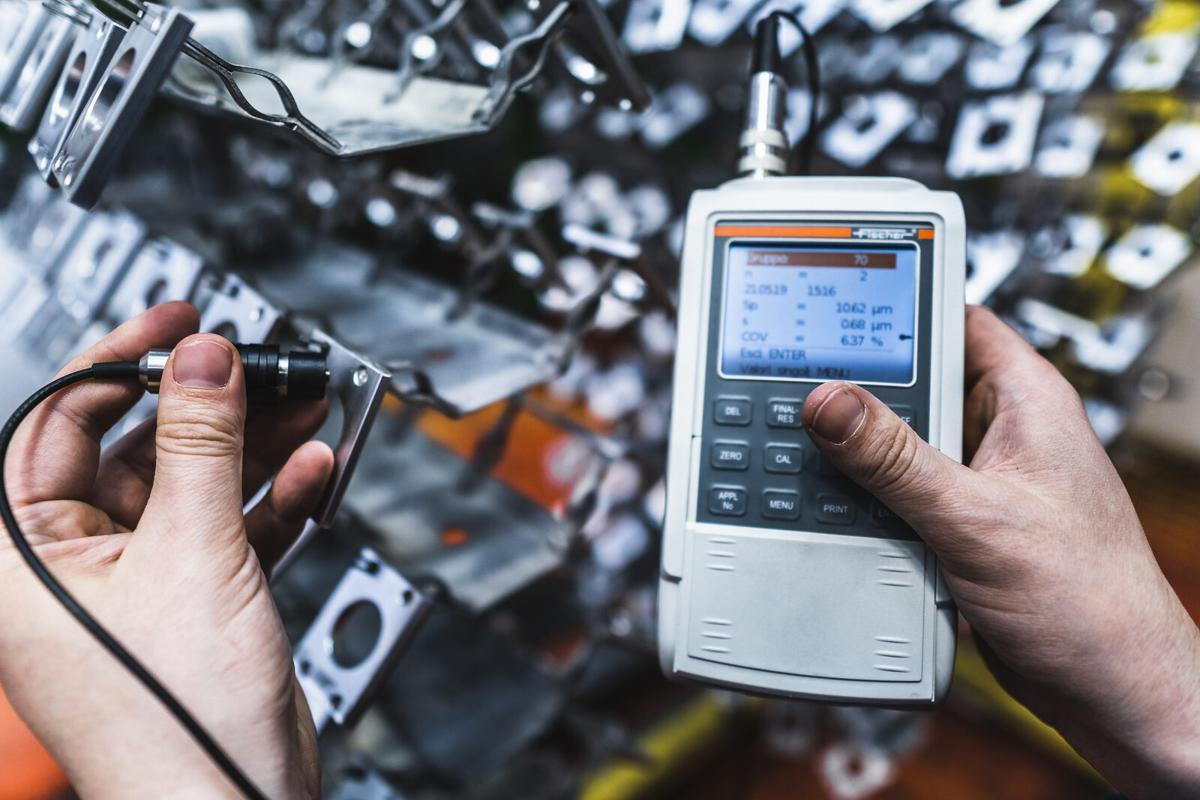
Товщина анодного покриття — один із ключових параметрів, що визначають експлуатаційні характеристики обробленого компонента. Особливістю анодування є можливість наносити на вироби покриття з рівномірною та контрольованою товщиною майже на всіх поверхнях.
Товщина при натуральному анодуванні
Для натурального анодування OX-A стандарт ISO 7599 визначає класи товщини, що ґрунтуються на мінімальній середній товщині:
| Клас згідно з ISO 7599 | Мінімальна середня товщина |
|---|---|
| AA 5 | 5 мкм |
| AA 10 | 10 мкм |
| AA 15 | 15 мкм |
| AA 20 | 20 мкм |
| AA 25 | 25 мкм |
Типове застосування класів
- AA 5 / AA 10: переважно декоративне застосування, дуже легкий захист
- AA 15: стандарт для натурального анодування, оптимальний компроміс між захистом і зовнішнім виглядом
- AA 20 / AA 25: підвищений захист, більш вимогливі умови експлуатації
OX-A — натуральне анодування
Стандартна товщина: 15 мкм Допуск: 12–20 мкм Клас ISO 7599: AA 15
Обробка OX-A, як правило, виконується з товщиною 15 мкм, що забезпечує добру корозійну стійкість у неагресивних середовищах, захист від подряпин і легкого зношування, незначне збільшення розмірів та гарний зовнішній вигляд.
Товщина при твердому анодуванні
Для твердого анодування (Type III) стандарти визначають типові діапазони товщини:
| Специфікація | Номінальна товщина | Примітки |
|---|---|---|
| ISO 10074 | 40–60 мкм | Міжнародний стандарт |
| MIL-PRF-8625 Type III | ≃ 40–60 мкм | Військовий стандарт США |
| UNI 7796 | 30–60 мкм | Італійський стандарт |
Стандартна товщина твердого анодування становить 40–60 мкм, однак залежно від конкретних вимог можна обирати меншу або більшу товщину.
OX-W — тверде анодування White
Стандартна товщина: 30 мкм Допуск: ±5 мкм
Обробка OX-W оптимізована для забезпечення високої зносостійкості за невеликої товщини та низької шорсткості поверхні. Вона особливо підходить для застосувань із механічним ковзанням та для систем розподілу та контролю газів.
OX-HS — стандартне тверде анодування
Стандартна товщина: 50 мкм Допуск: ±10 мкм
Обробка OX-HS забезпечує максимальну товщину для досягнення максимально можливого захисту. Завдяки високій твердості та значній зносостійкості в поєднанні з відмінною корозійною стійкістю це оптимальний вибір для важконавантажених (heavy-duty) застосувань в особливо жорстких умовах.
Механізм росту шару
Щоб правильно оцінити вплив анодування на розміри, необхідно розуміти механізм утворення шару.
Анодування — це процес конверсії, у ході якого поверхневий алюміній перетворюється на оксид алюмінію. Це означає, що частина шару росте назовні від початкової поверхні, а інша частина проникає всередину, витрачаючи основний алюміній. Отже, збільшення розмірів не дорівнює повній товщині покриття.
Зростання розмірів — натуральне анодування
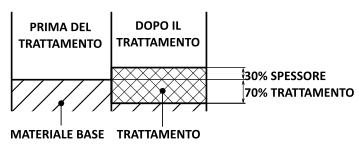
Розподіл росту:
- 30 % росте назовні від початкової поверхні
- 70 % проникає всередину, витрачаючи основний алюміній
Радіальне збільшення розмірів = 30 % товщини покриття
Практичний приклад:
Для обробки OX-A товщиною 15 мкм:
- Зовнішній ріст: 15 мкм × 0,30 = 4,5 мкм на сторону
- Проникнення всередину: 15 мкм × 0,70 = 10,5 мкм
- Збільшення діаметра: 4,5 мкм × 2 = 9 мкм
- Зменшення діаметра отвору: 4,5 мкм × 2 = 9 мкм
Зростання розмірів — тверде анодування
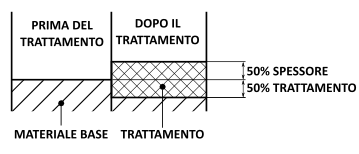
Розподіл росту:
- 50 % росте назовні від початкової поверхні
- 50 % проникає всередину, витрачаючи основний алюміній
Радіальне збільшення розмірів = 50 % товщини покриття (половина)
Практичний приклад:
Для обробки OX-HS товщиною 50 мкм:
- Зовнішній ріст: 50 мкм × 0,50 = 25 мкм на сторону
- Проникнення всередину: 50 мкм × 0,50 = 25 мкм
- Збільшення діаметра: 25 мкм × 2 = 50 мкм
- Зменшення діаметра отвору: 25 мкм × 2 = 50 мкм
Рівномірність товщини
Однією з найважливіших переваг анодування є добра рівномірність товщини по всій поверхні компонента, за винятком отворів, особливо з великим співвідношенням глибини до діаметра.
Зовнішні поверхні
На всіх зовнішніх поверхнях, доступних для електроліту та електричного струму, товщина є рівномірною незалежно від форми компонента, орієнтації поверхонь чи складності геометрії.
Така рівномірність зумовлена тим, що під час анодування, попри його електрохімічну природу, утворюється діелектричний шар оксиду алюмінію, ріст якого не зазнає такого значного впливу електричного поля, як під час нанесення гальванічних покриттів.
Отвори та порожнини
Для глибоких отворів з великим співвідношенням глибини до діаметра товщина може зменшуватися аж до повної відсутності покриття при співвідношенні глибини до діаметра понад 10:1 через відсутність протікання електричного струму на внутрішніх поверхнях.
Загальне правило:
- Отвори із співвідношенням глибини до діаметра < 3:1 → рівномірна товщина
- Отвори із співвідношенням глибини до діаметра > 3:1 → товщина поступово зменшується аж до повної відсутності покриття при співвідношенні глибини до діаметра понад 10:1
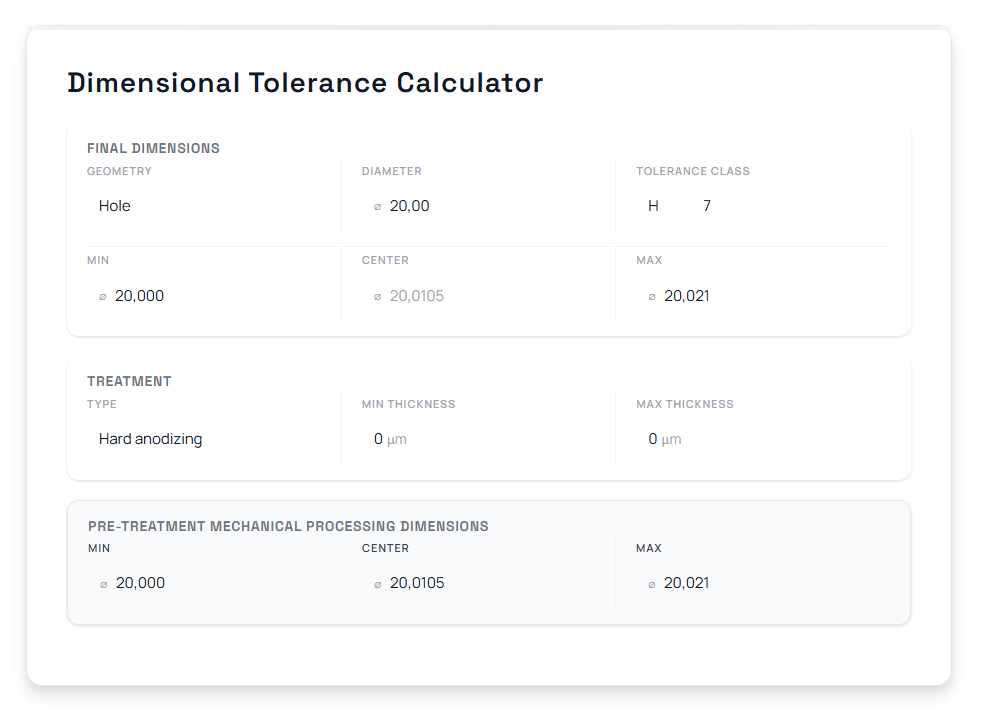
Калькулятор допусків
Щоб допомогти конструкторам і механічним цехам у визначенні розмірів і допусків з урахуванням анодних покриттів та покриттів хімічного нікелювання, Micron Coatings Group розробила автоматичний калькулятор допусків на розміри перед обробкою.
Калькулятор дозволяє:
- Вводити потрібні кінцеві допуски
- Обирати тип обробки та товщину
- Автоматично отримувати допуски на механічну обробку перед нанесенням покриття
- Забезпечувати правильні кінцеві розміри в межах допусків
Щоб скористатися калькулятором, перейдіть за посиланням: Калькулятор допусків на розміри перед обробкою
Рекомендації щодо допусків на розміри
У прецизійному машинобудуванні допуски на механічну обробку додаються до допусків покриття. Щоб уникнути браку або повторної обробки, дотримуйтесь таких рекомендацій:
Визначення специфікацій:
- Чітко визначте товщину покриття та її допуск
- Розрахуйте розміри перед обробкою з урахуванням росту покриття
- Задайте відповідні допуски на механічну обробку
Для жорстких допусків (< IT7):
- Розгляньте меншу товщину, якщо вона сумісна з необхідними характеристиками
- За потреби виконайте попередні вибіркові розмірні перевірки
- Передбачте маскування поверхонь, які не підлягають обробці
Для різьбових отворів:
- Різьба внутрішня звужується, а зовнішня збільшується
- Оцініть вплив на різьбові з’єднання
Щоб отримати додаткову інформацію щодо розрахунку розмірів та підтримку у визначенні технічних специфікацій, зверніться до розділу Запит кошторису або безпосередньо до технічної підтримки Durox.