
Властивості анодування
Естетичний вигляд
Анодування створює на поверхні покриття з оксиду алюмінію, яке точно відтворює морфологію поверхні обробленої деталі. Ця особливість дає змогу зберегти оздоблення поверхні алюмінію і після обробки.
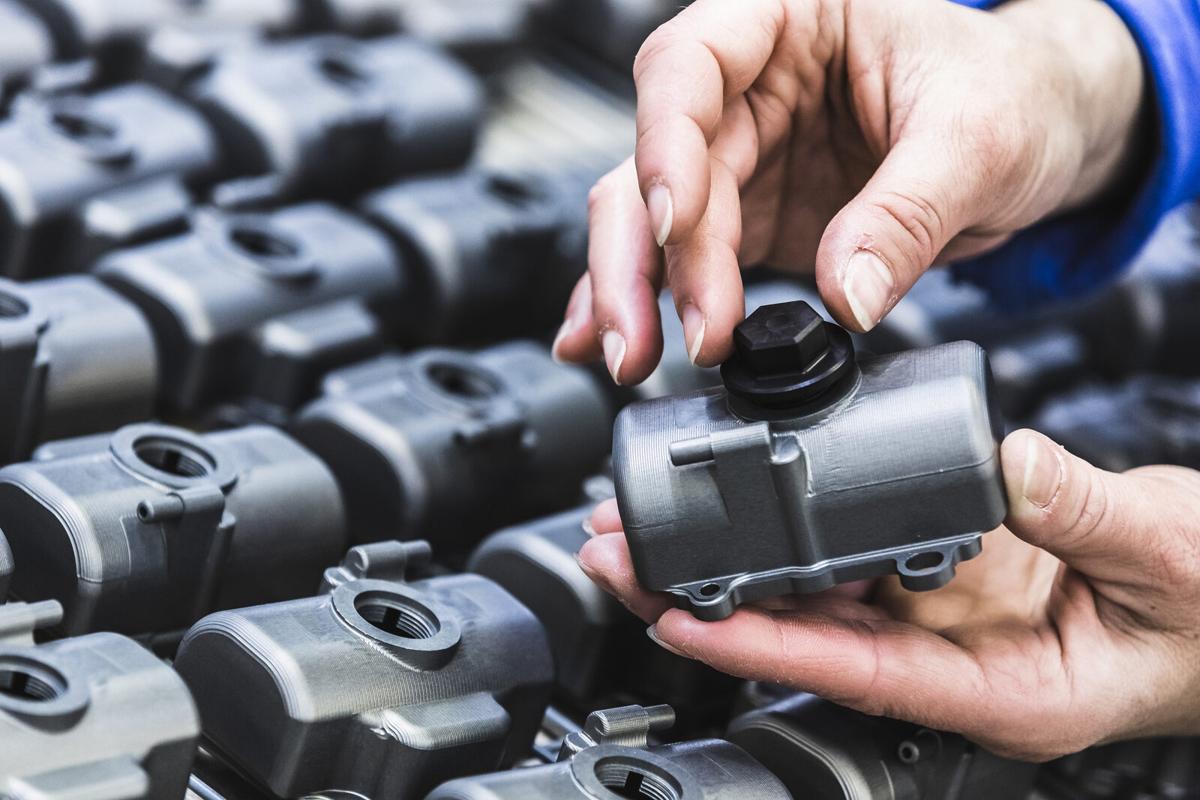
Оздоблення поверхні та шорсткість
На відміну від нанесених покриттів, таких як лакофарбові або гальванічні покриття, анодування не «покриває» поверхню, а перетворює її. Це означає, що:
- Шорсткість поверхні деталі в цілому зберігається, а за твердого анодування спостерігається незначне її збільшення
- Оздоблення, отримане механічною обробкою, залишається видимим після анодування
- Дефекти поверхні обробленої деталі залишаються й після анодування
Досяжні варіанти оздоблення
Щоб змінити оздоблення поверхні та отримати однорідну матову поверхню, перед анодуванням можна виконати механічну обробку: дробоструминну обробку металевим дробом, зміцнювальну дробоструминну обробку (shot peening) або піскоструминну обробку.
Шорсткість поверхні
Тверде анодування дещо збільшує шорсткість поверхні; цей ефект помітніший на поверхнях з низькою початковою шорсткістю після механічної обробки.
Обробку OX-W розроблено для обмеження зростання шорсткості, що дає змогу утримувати кінцеву шорсткість на рівні Ra менше 0,5 мкм на відповідних сплавах і за відповідного оздоблення.
Природне забарвлення
Анодне покриття набуває природного забарвлення, яке залежить від типу обробки, товщини покриття та використаного алюмінієвого сплаву.
Вплив типу обробки на природне забарвлення
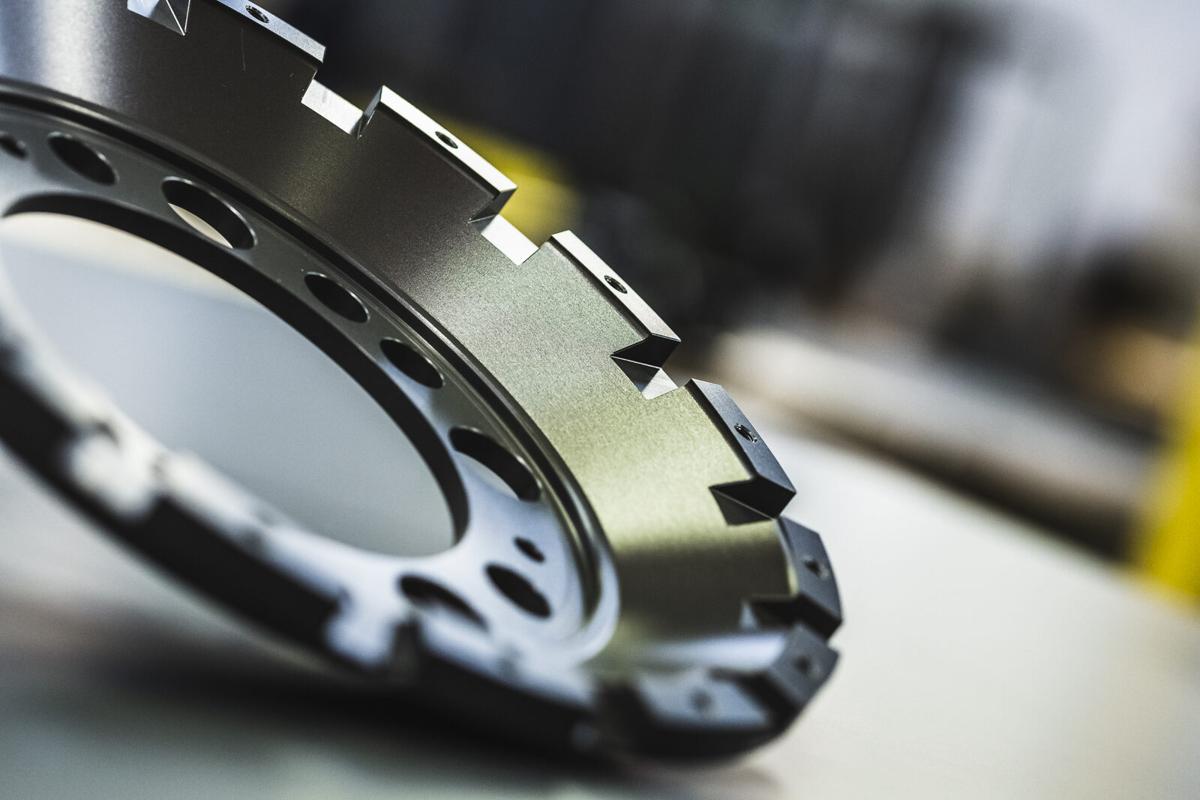
Натуральне анодування - OX-A: світло-сірий колір, напівглянцевий вигляд.
Покриття має металевий вигляд зі світлим відтінком, який відтворює основний колір алюмінію. Ця особливість робить його ідеальним для декоративних застосувань, а також воно дуже добре піддається фарбуванню яскравими барвниками.
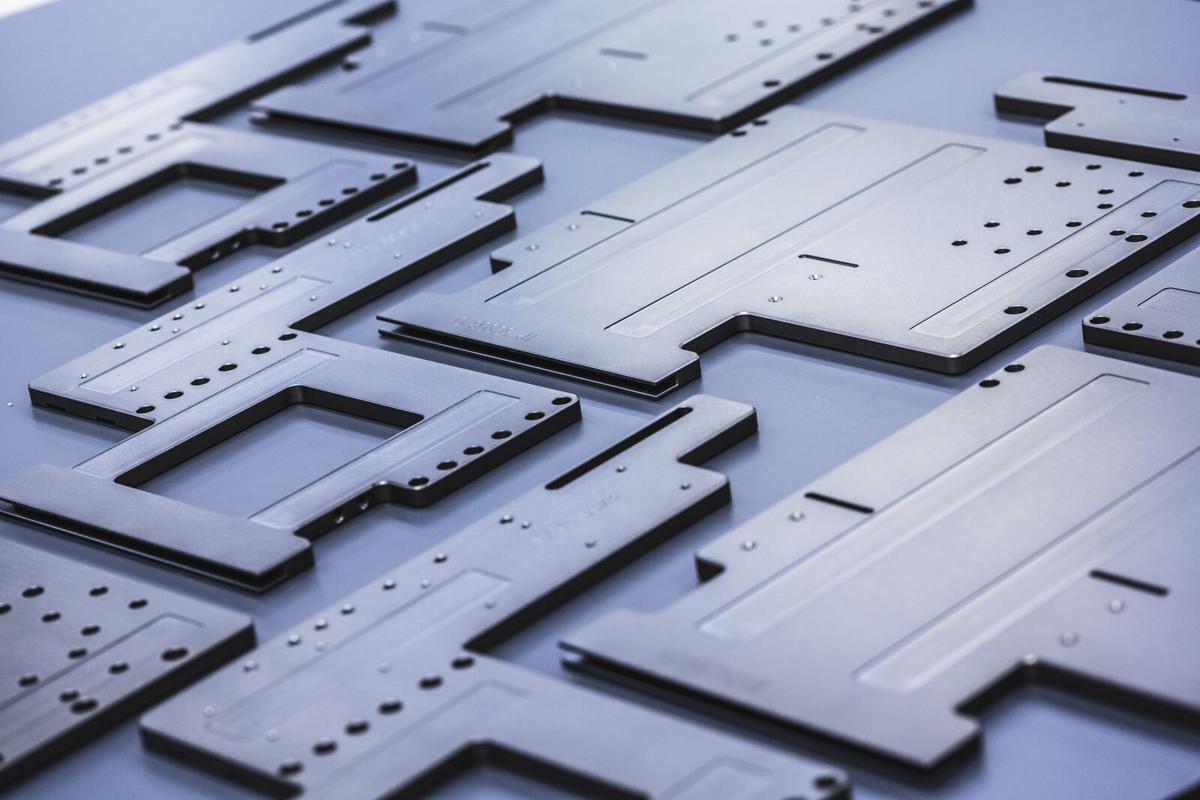
Стандартне тверде анодування - OX-HS: темно-сірий/коричневий колір, матовий вигляд
Покриття має темний відтінок, зумовлений великою товщиною та щільною структурою шару. Колір поступово стає насиченішим зі збільшенням товщини покриття, а його варіативність суттєво залежить від використаного сплаву (див. відповідний розділ нижче). Ця особливість робить його особливо придатним для фарбування темними барвниками.
Тверде анодування White - OX-W: світло-сірий колір, злегка матовий вигляд
Покриття має значно світліший відтінок порівняно зі стандартним твердим анодуванням та проміжний вигляд між натуральним і стандартним твердим анодуванням, зберігаючи при цьому механічні властивості твердого анодування. Ця особливість робить його оптимальним для застосувань, що потребують світлого кольору в поєднанні з високою поверхневою твердістю.
Вплив сплаву на природне забарвлення
Хімічний склад алюмінієвого сплаву суттєво впливає на кінцевий колір покриття.
Сплави серії 6000
Сплави серії 6000 забезпечують однорідне та передбачуване забарвлення: світло-сірі відтінки за натурального анодування та темно-сірі за твердого анодування. Ці сплави, як правило, забезпечують найкращий естетичний результат серед серій алюмінієвих сплавів.
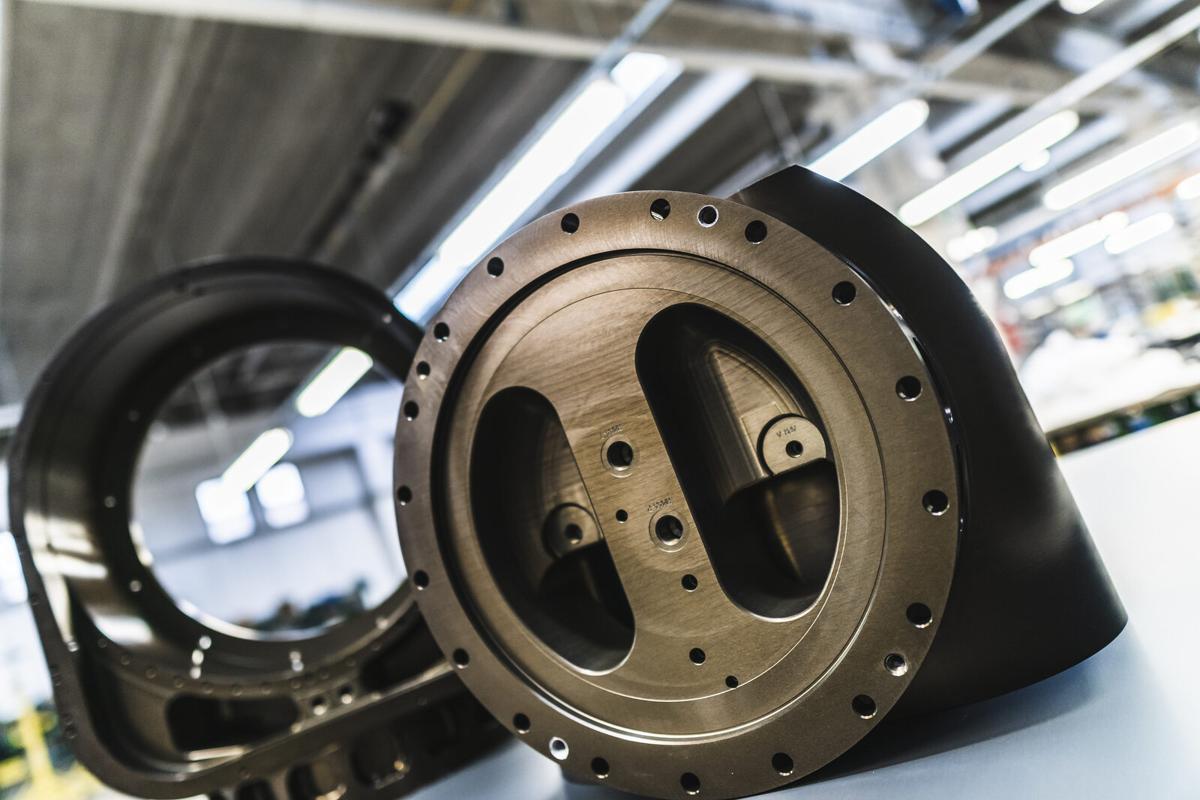
Сплави серій 5000 і 7000
Сплави серій 5000 і 7000 мають загалом однорідне забарвлення з дещо темнішим відтінком порівняно із серією 6000. Зокрема, сплави серії 7000, особливо за наявності міді, схильні набувати характерного бронзового/мідного забарвлення. Ці сплави забезпечують добру передбачуваність естетичного результату, що робить їх придатними для застосувань, де важливий зовнішній вигляд.
Сплави з високим вмістом міді (серія 2000)
Сплави з високим вмістом міді (серія 2000) мають забарвлення з бронзовим/мідним відтінком з можливою неоднорідністю кольору. Вигляд є менш нейтральним порівняно із серією 6000, а досягти однорідного забарвлення складно навіть із застосуванням барвників.
Сплави з високим вмістом кремнію (>12%)
Сплави з високим вмістом кремнію можуть давати суттєву неоднорідність кольору з плямами або ділянками різних відтінків. Естетичний вигляд часто є неприйнятним для деталей, що залишаються на видноті, тому перед обробкою потрібна оцінка в кожному окремому випадку.
Вплив товщини на природне забарвлення
Товщина покриття безпосередньо впливає на інтенсивність кольору:
- Малі товщини (5-15 мкм): світле забарвлення, майже прозорий шар, більш металевий вигляд
- Середні товщини (20-30 мкм): проміжне забарвлення
- Великі товщини (40-60 мкм): темне забарвлення, матовий вигляд
За твердого анодування що більша товщина, то темніший, як правило, кінцевий відтінок — через більшу оптичну щільність оксидного шару та вплив використаного сплаву.
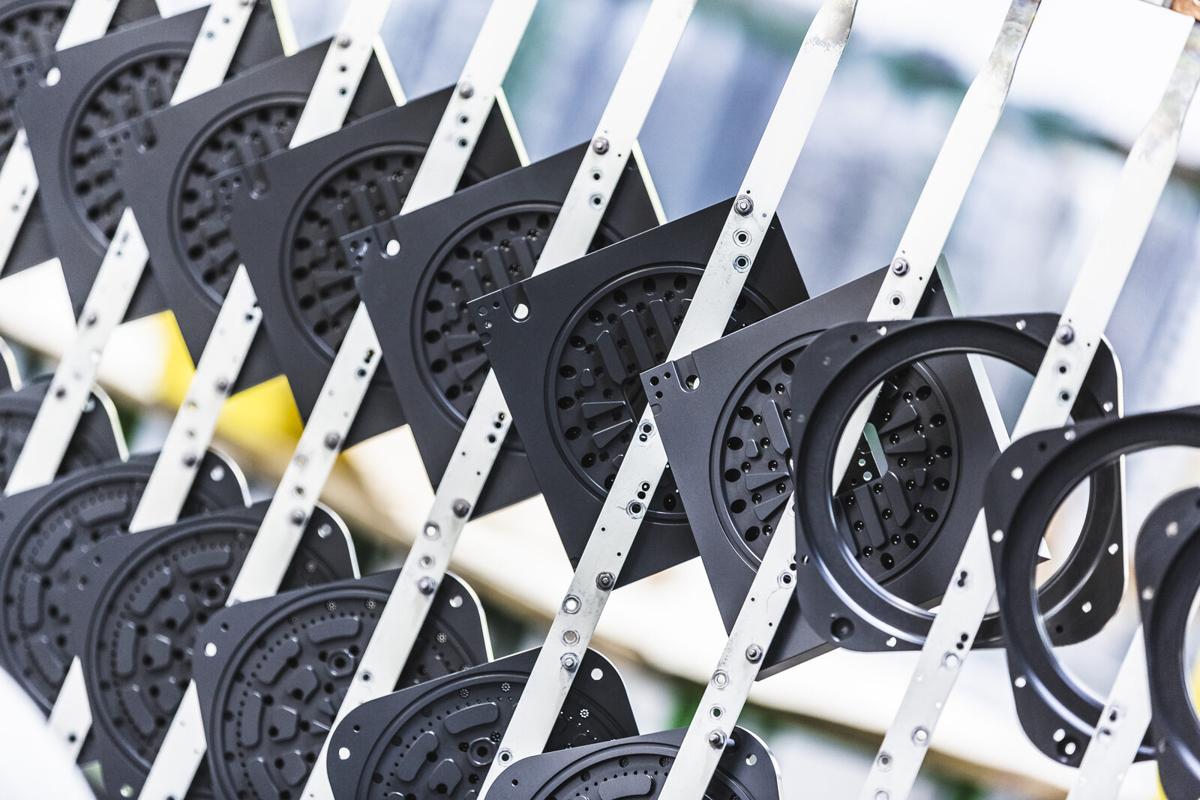
Фарбування барвниками
Після анодування оксидний шар має пористу структуру, яку можна використати для фарбування органічними барвниками.
Деталь занурюють у розчин розчинних барвників, які поглинаються пористою структурою. Подальше ущільнення пор закриває їх і утримує барвники, покращуючи стабільність і довговічність забарвлення.
Глибокий чорний
Глибоке чорне забарвлення найбільш поширене в машинобудуванні та технічній сфері.
Коди: OX-AN, OX-HC, OX-WN
Переваги:
- Вирівнює колір на різних алюмінієвих сплавах
- Приховує дефекти та неоднорідність основного матеріалу
- Надає професійного та технічного вигляду
- Відмінний естетичний результат
- Висока стійкість до вицвітання
Застосування: механічні компоненти, автомобільна промисловість, промислове обладнання, велосипеди, технічні компоненти
Синій
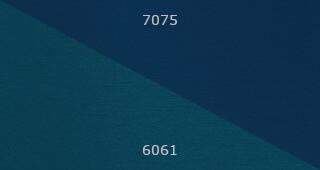
Коди: OX-AB, OX-HB, OX-WB
Характеристики:
- Відтінок залежить від алюмінієвого сплаву
- На OX-A та OX-W: яскравий насичений синій
- На OX-HS: темний насичений синій
- Чудово підходить для ідентифікації компонентів або особливих естетичних вимог
Примітки: Зображення орієнтовно показує забарвлення, яке можна отримати на сплаві 7075 і сплаві 6061 з анодуванням OX-A. Інші сплави та обробки можуть давати інші відтінки.
Червоний
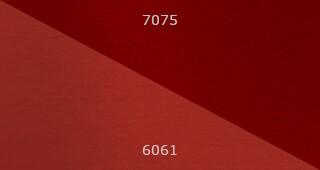
Коди: OX-AR, OX-HR, OX-WR
Характеристики:
- Відтінок залежить від алюмінієвого сплаву
- На OX-A та OX-W: яскравіший червоний
- На OX-HS: темний глибокий червоний
- Використовується для візуального кодування або з естетичних міркувань
Примітки: Зображення орієнтовно показує забарвлення, яке можна отримати на сплаві 7075 і сплаві 6061 з анодуванням OX-A.
Однорідність кольору
Однорідність кольору при анодуванні залежить від низки чинників, які можуть покращити або погіршити кінцевий результат. Для досягнення максимальної колірної однорідності необхідно використовувати сплави серії 6000, які завдяки оптимальному хімічному складу забезпечують найкращу рівномірність забарвлення. Не менш важливо працювати з матеріалом з однієї виробничої партії, оскільки відмінності в металургійних характеристиках можуть призвести до помітних відмінностей кінцевого кольору.
Глибоке чорне забарвлення є стратегічним вибором для приховування можливих колірних відхилень, оскільки воно однорідніше та має кращу покривність, ніж інші забарвлення. Крім того, контрольована й однорідна товщина анодного шару по всій поверхні деталі разом із добре налаштованим процесом фарбування суттєво сприяє рівномірності результату.
Натомість деякі чинники можуть погіршити однорідність кольору. Змішування різних сплавів в одній партії обробки — одна з основних причин неоднорідності, так само як і використання сплавів з високим вмістом міді або кремнію, які схильні давати нерівномірне забарвлення. Основний матеріал з різною термічною обробкою також може спричиняти колірні відмінності, оскільки різні металургійні стани впливають на формування оксидного шару. Нарешті, складна геометрія, що ускладнює рівномірний розподіл електричного струму під час процесу, може призводити до відмінностей у товщині та, відповідно, до різниці в кінцевому кольорі.
Зауваження щодо естетики та функціональності: практичні рекомендації
Щоб досягти найкращого компромісу між естетичним виглядом і функціональними характеристиками при анодуванні алюмінію, рекомендується:
Якщо естетика є критичною (наприклад, для видимих елементів):
- Використовувати сплави серії 6000 і, за можливості, матеріал з однієї партії для всієї поставки.
- Замовляти глибоке чорне забарвлення (однорідніше та з кращою покривністю) і передбачити якомога однорідніше оздоблення поверхні.
- Запитувати попередні зразки з фактичної партії та узгодити критерії приймання за зовнішнім виглядом до початку виробництва.
Якщо пріоритетом є функціональність (твердість, стійкість до зношування/корозії):
- Вибирати сплав і умови процесу насамперед з огляду на експлуатаційні характеристики, допускаючи можливі естетичні відхилення в межах функціональних обмежень.
- Розглянути природне забарвлення, де це прийнятно.
- Максимальна колірна однорідність може бути недосяжною для твердого анодування з високими експлуатаційними характеристиками.
В обох випадках:
- Чітко визначити естетичні та функціональні очікування на етапі замовлення.
- За потреби запитувати зразки.
- Для поставок з кількох партій/матеріалів розглянути можливість їх розділення на етапі складання, щоб мінімізувати візуальні відмінності.
Додаткову інформацію щодо вибору обробки відповідно до естетичних і функціональних вимог можна знайти в розділах, присвячених покриттям OX та алюмінієвим сплавам.