

Вступ
Що таке анодування
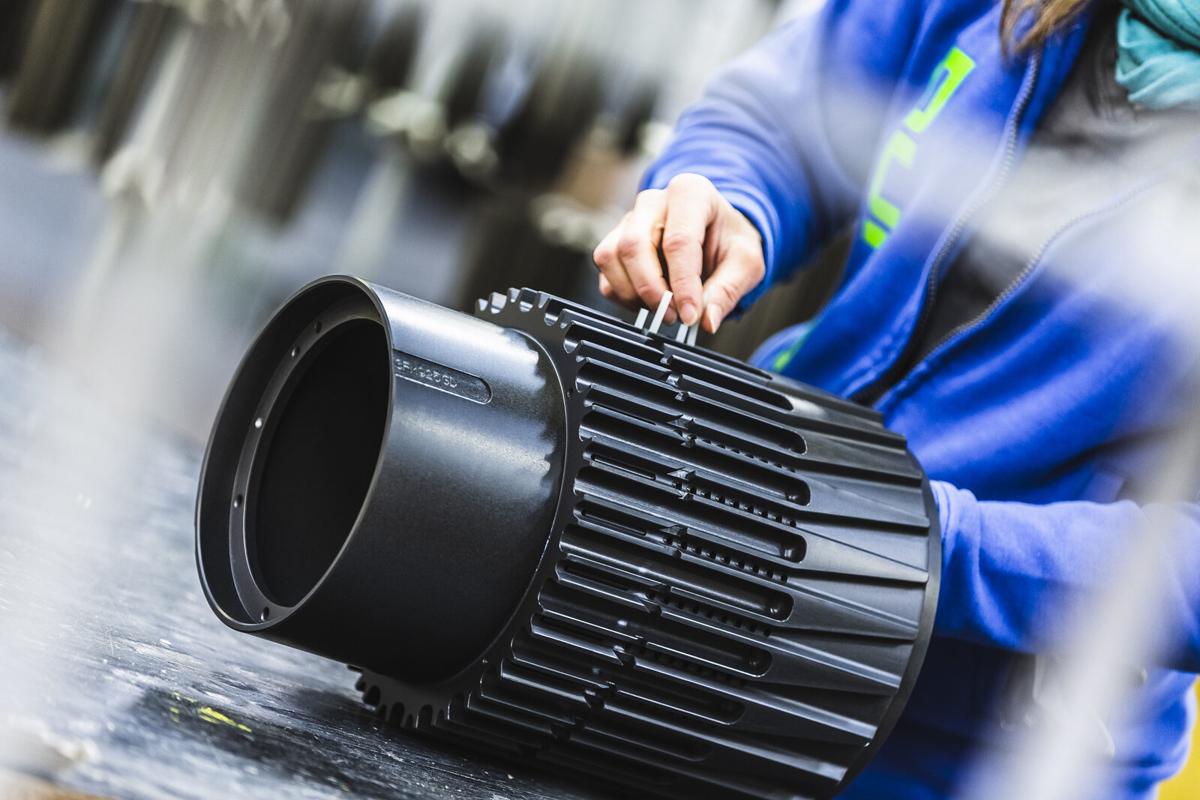
Анодування алюмінію, яке також називають анодним оксидуванням, — це електролітичний процес, у ході якого на поверхні компонентів утворюється захисний шар оксиду алюмінію. Така обробка поверхні застосовується переважно для функціональних завдань, де потрібні корозійна стійкість, твердість, рівномірність товщини та відтворювані поверхневі характеристики.
На відміну від суто декоративних обробок, анодування обирають тоді, коли покриття стає невіддільною частиною функціональності компонента та впливає на його поведінку в експлуатації з точки зору захисту від корозії, зносостійкості, тертя та довготривалої стабільності.
Послуга
Durox srl виконує натуральне та тверде анодування алюмінію за технологіями OX-A, OX-HS і OX-W. Дізнайтеся більше про послугу анодування алюмінію або зв’яжіться з Durox srl.
Процес анодування
Анодування — це електрохімічний процес, під час якого на поверхні оброблюваного виробу формується шар оксиду алюмінію. Компонент занурюють у розчин сірчаної кислоти концентрацією 20 %, що виконує роль електроліту. До алюмінієвого виробу підключають позитивний полюс (звідси назва «анодування»), а негативний полюс з’єднують із катодом, розміщеним у розчині.
Під дією постійного струму в електролітичній комірці на поверхні виробу утворюються іони кисню, які, сполучаючись з атомами алюмінію, формують твердий і щільний шар оксиду алюмінію.
Історія та розвиток процесу
Перший процес анодування, розроблений у період 1920–1930 років, ґрунтувався на хромовій кислоті. Таке покриття, відоме як хромове анодування, нині застосовують лише в окремих галузях, як-от військова та авіаційна, через канцерогенність солей хрому.
Наразі найпоширенішим і найбільш уживаним є процес анодування на основі сірчаної кислоти, який вважається «екологічно безпечним», оскільки в ньому не використовуються такі речовини, як важкі метали, розчинники чи канцерогени.
Структура оксидного шару
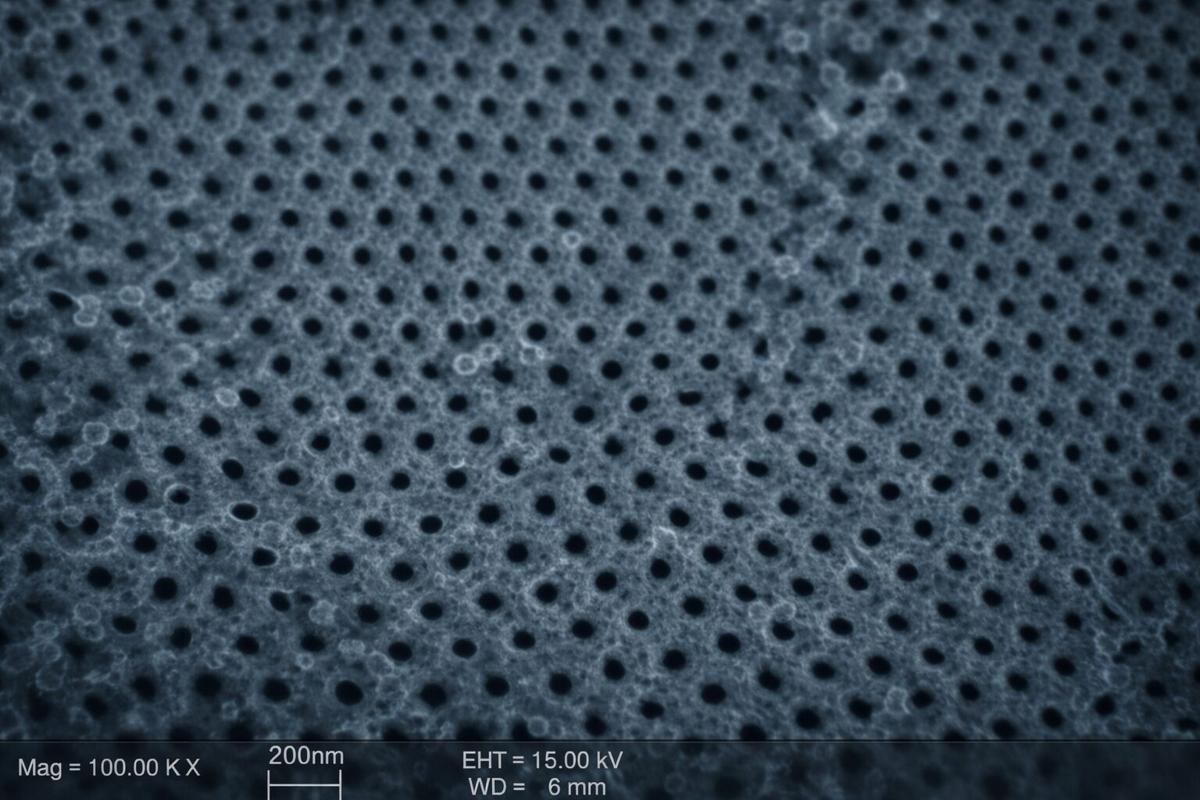
Оксид алюмінію, утворений у процесі анодування в сірчаній кислоті, має стовпчасту структуру у вигляді бджолиних сот із комірками шестикутної форми та центральною порою, що простягається майже на всю глибину шару.
У процесі анодування формуються пори діаметром приблизно 20–40 нм, відстань між якими становить близько 100 нм. Ця пориста структура має вирішальне значення для подальших операцій фарбування та ущільнення пор покриття.
Типи анодування
Розрізняють два типи анодування в сірчаній кислоті, які відрізняються як властивостями поверхні, так і параметрами процесу:
Натуральне анодування
Натуральне анодування, яке також називають декоративним, застосовується переважно із захисною метою в малоагресивних середовищах або з декоративною метою. Воно має світло-сірий колір і чудово піддається фарбуванню барвниками, що проникають в оксидний шар.
- Нормативні документи: ISO 7599, MIL-PRF-8625 Type II
- Типова товщина: 10–20 мкм
- Температура процесу: 20 °C
- Застосування: компоненти з естетичними вимогами, легкий захист від корозії
Тверде анодування
Тверде анодування покращує та посилює характеристики натурального анодування завдяки дуже щільному й компактному оксидному шару з високою твердістю та відмінною корозійною стійкістю.
- Нормативні документи: ISO 10074, MIL-PRF-8625 Type III, UNI 7796
- Типова товщина: 30–60 мкм
- Температура процесу: приблизно від 0 °C до −5 °C
- Застосування: механічні компоненти, що зазнають зношування, агресивні промислові середовища
Відмінності анодного шару зумовлені використанням різних робочих параметрів, насамперед температури електроліту та прикладеного струму. Знижена температура процесу твердого анодування дає змогу отримати значну товщину та дуже компактну структуру.
Основні характеристики
Анодування є найпоширенішим і найбільш цінованим покриттям для алюмінію, оскільки надає виробам з покриттям чудові поверхневі властивості:
- Корозійна стійкість: ефективний захист в агресивних середовищах, із можливістю витримувати понад 1000 год у нейтральному соляному тумані
- Твердість і зносостійкість: поверхнева твердість до 500 HV, порівнянна з твердістю твердого хрому в багатьох застосуваннях, що потребують зносостійкості
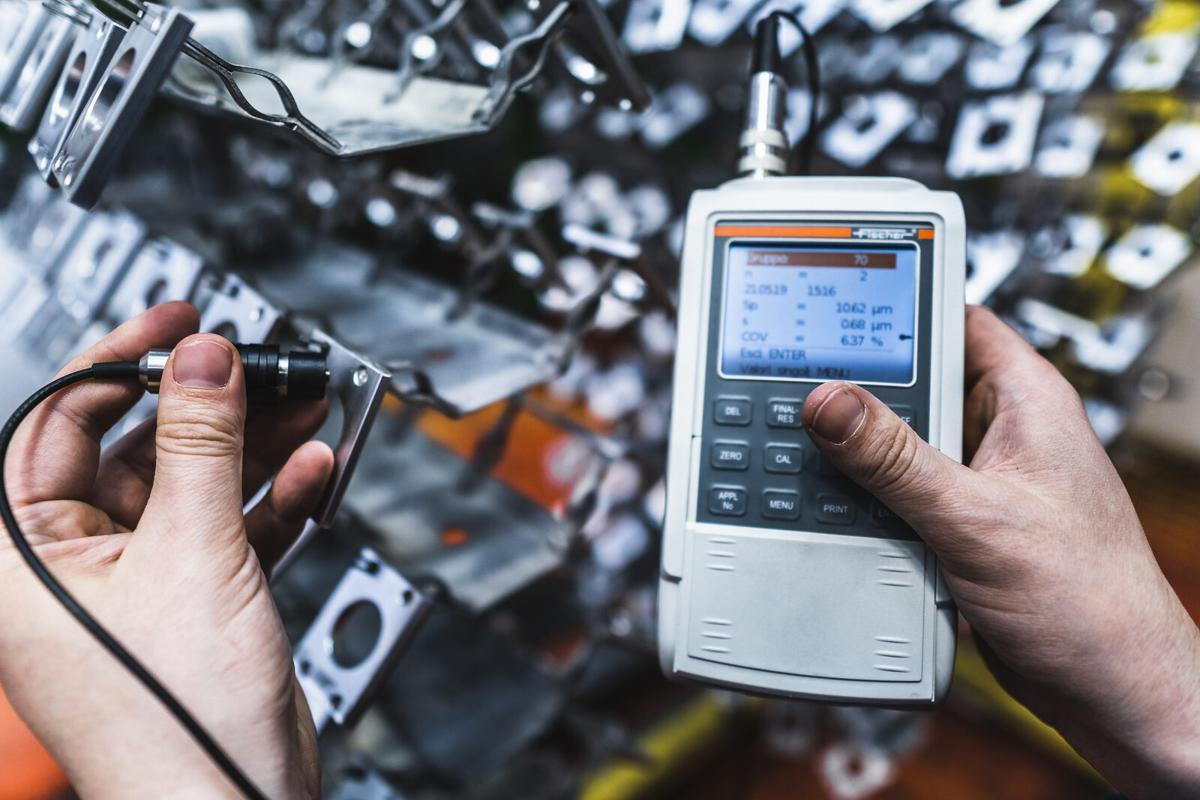
- Рівномірність товщини: однорідний розподіл навіть на складній геометрії
- Діелектрична ізоляція: відмінні електроізоляційні властивості
- Можливість фарбування: барвники проникають в оксидний шар
- Екологічність: сірчанокислотний процес без шестивалентного хрому
Чим анодування відрізняється від інших покриттів
На відміну від нанесених покриттів (таких як фарбування або гальванічні покриття), анодування є процесом перетворення основного матеріалу: поверхневий алюміній перетворюється на оксид алюмінію. Це означає, що:
- покриття є невіддільною частиною компонента й не може відшаровуватися чи відділятися
- шар росте рівномірно на зовнішніх поверхнях і правильних геометричних формах
- можна покривати внутрішні поверхні та отвори з кращим проникненням, ніж у гальванічних металевих покриттів; товщина поступово зменшується в глибоких отворах, але за допомогою спеціального оснащення розподіл можна покращити
- покриття точно зберігає морфологію поверхні механічно обробленого виробу, зберігаючи початкову якість обробки поверхні
Промислове застосування
Анодування використовується в багатьох промислових галузях, де потрібні високі механічні характеристики та стійкість до впливу навколишнього середовища:
- Автомобільна промисловість: корпуси клапанів, компоненти двигунів, гальмівні дзвони, деталі водневого контуру
- Мотоцикли та велосипеди: зірочки, компоненти ланцюга, рами, комплектуючі
- Аерокосмічна та військова галузі: структурні компоненти, деталі, що зазнають жорстких впливів навколишнього середовища
- Промислове обладнання: передавальні ролики, компоненти друкарських і пакувальних машин
- Пакування та харчова промисловість: деталі, що контактують з харчовими продуктами, компоненти автоматичних машин
- Медична галузь: хірургічні інструменти, діагностичне обладнання
- Морська та офшорна галузі: компоненти, що зазнають впливу агресивного морського середовища
Як підійти до вибору обробки
У наступних розділах посібника детально розглянуто основні аспекти, що допоможуть правильно визначити вимоги до анодування:
- позначення згідно з ISO 7599 та ISO 10074 для однозначного опису типу покриття, товщини та обробок після анодування
- вибір товщини покриття залежно від необхідних характеристик і допусків на розміри
- роль обробок з ущільнення пор для максимального підвищення корозійної стійкості
- відмінності між різними покриттями OX залежно від вмісту легувальних елементів і необхідних властивостей
Таким чином, анодування — це технологія, яка вимагає обізнаності та методичності: за умови правильного розуміння та визначення вимог вона дає змогу отримати надійні, відтворювані й високоефективні поверхні навіть у найвимогливіших застосуваннях.