
Властивості анодування
Алюмінієві сплави, придатні для анодування
Анодування можна виконувати на широкому спектрі алюмінієвих сплавів: як деформівних (екструзія, прокатування, механічна обробка з суцільної заготовки), так і призначених для лиття, лиття під тиском та штампування. Проте кінцеві характеристики покриття істотно залежать від використаного сплаву, насамперед щодо кольору, твердості, корозійної стійкості та максимально досяжної товщини.
Послуга
Durox srl виконує анодування алюмінієвих сплавів — деформівних, ливарних та для лиття під тиском — за технологіями OX-A, OX-HS і OX-W. Дізнайтеся більше про послугу анодування алюмінію, ознайомтеся з описом OX-HS — тверде анодування або зв’яжіться з Durox srl.
Механізм формування покриття
Важливо розуміти, що анодування є процесом конверсії основного матеріалу: поверхневий алюміній перетворюється на оксид алюмінію. Отже, склад алюмінієвого сплаву безпосередньо впливає на формування шару анодного оксиду.
Це означає, що:
- Легувальні елементи, відмінні від алюмінію (мідь, кремній, магній, цинк), залишаються включеними в оксидний шар
- Чим вищий вміст легувальних елементів, тим менше алюмінію доступно для формування оксиду
- Сплави з високим вмістом легувальних елементів, зокрема з високим вмістом кремнію, утворюють менш щільні та менш товсті покриття
- Легувальні елементи впливають на колір, твердість і стійкість кінцевого покриття
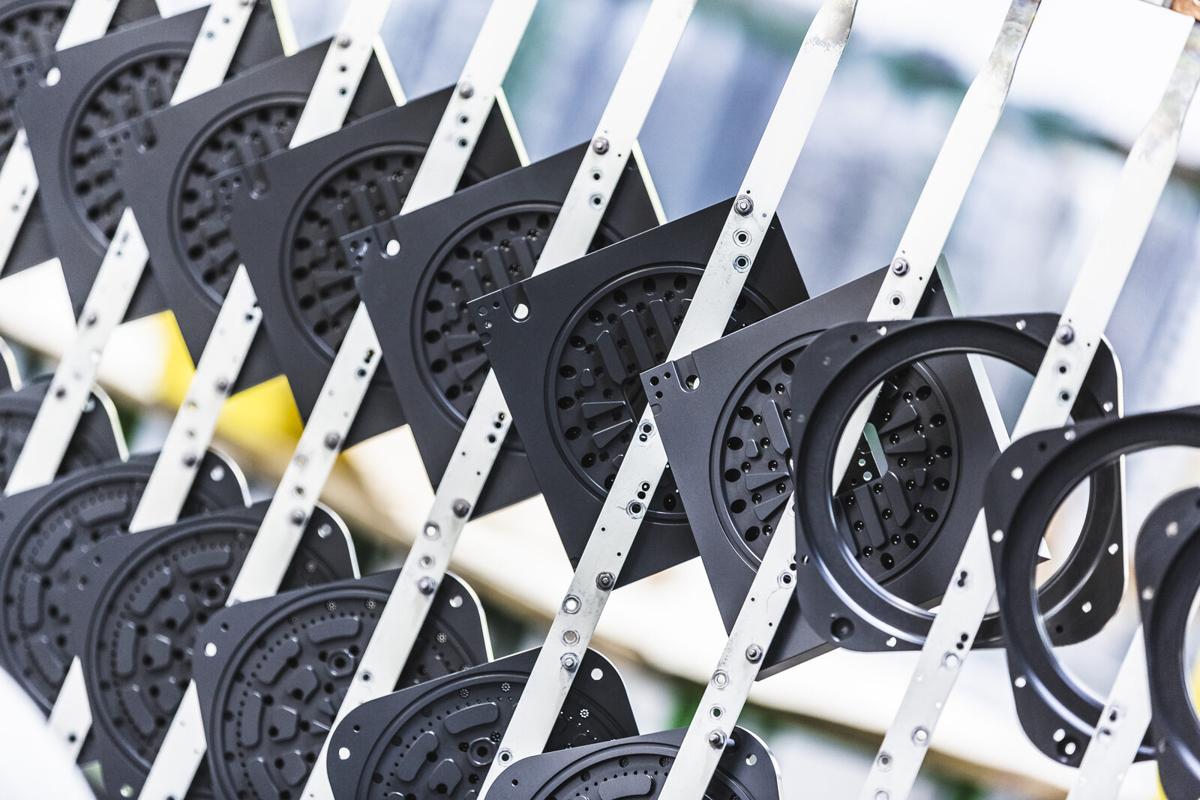
Сплави для пластичного деформування
Деформівні сплави, як правило, найкраще придатні для анодування, зокрема для отримання високоякісного твердого анодного покриття.
Серія 6000 — сплави Al-Mg-Si
Сплави серії 6000 вважаються найкращими для анодування, особливо для твердого анодування.
Характеристики:
- Особливо сприятливий склад Al-Mg-Si
- Чудове формування оксидного шару
- Максимально досяжна твердість (>400 HV, до 500 HV)
- Відмінна зносостійкість (<15 мг, Taber Abraser)
- Дуже добра корозійна стійкість
- Рівномірне забарвлення
- Можливість отримання великої товщини
Типові сплави: 6082, 6061, 6026, 6060, 6005, 6063
Особливості сплавів 6082 і 6061: Попри чудову придатність до анодування, ці сплави можуть забезпечувати дещо меншу максимально досяжну товщину покриття порівняно з іншими сплавами серії 6000 через вищий вміст легувальних елементів.
Застосування: прецизійне машинобудування, автомобільна промисловість, промислове обладнання, конструкційні компоненти
Серія 5000 (з Mg >2 %) та серія 7000 — сплави Al-Mg і Al-Zn-Mg(-Cu)
Сплави серії 5000 (з вмістом магнію понад 2 %) і серії 7000 мають дуже добрі характеристики для анодування. Сплави серії 7000, особливо за наявності міді, можуть демонструвати темніші або бронзові відтінки.
Характеристики:
- Добре формування оксидного шару
- Висока твердість (>330–350 HV)
- Добра зносостійкість (<25 мг, Taber Abraser)
- Дуже добра корозійна стійкість (особливо висока для багатьох сплавів серії 5000)
- Можливість отримання великої товщини
Типові сплави: серія 5000: 5754, 5083 — серія 7000: 7075, 7050
Застосування: аерокосмічна галузь, військова техніка, високоефективні компоненти, велосипеди для змагань
Серія 2000 — сплави Al-Cu
Сплави серії 2000 містять значну кількість міді (як правило, >2 %) і становлять більшу складність для анодування.
Характеристики:
- Обмежене формування оксидного шару через високий вміст міді
- Нижча твердість (>250–280 HV)
- Помірна зносостійкість (<35 мг, Taber Abraser)
- Знижена корозійна стійкість порівняно з іншими серіями
- Обмежена максимальна товщина
- Забарвлення з бронзовим відтінком
- Для оптимальних результатів рекомендовано спеціальну обробку OX-W
Типові сплави: 2024, 2014, 2017
Рішення: обробку OX-W розроблено спеціально для покращення характеристик на цих складних сплавах, що дає змогу досягти кращих показників, ніж за стандартного твердого анодування.
Застосування: аерокосмічна галузь, високоміцні конструкційні вироби
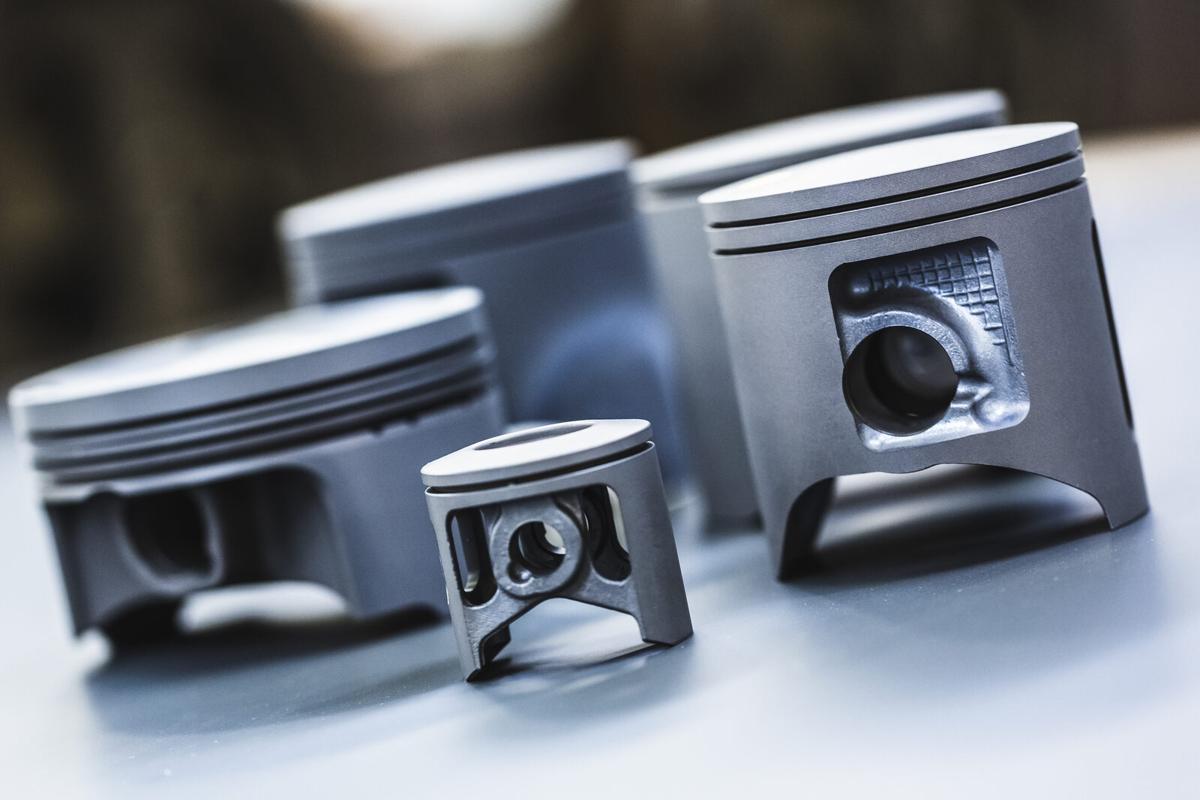
Ливарні сплави та сплави для лиття під тиском
Ливарні сплави та сплави для лиття під тиском складніше піддаються анодуванню через високий вміст легувальних елементів, зокрема кремнію та міді.
Сплави з Si >8 % або Cu >2 %
Проблеми:
- Обмежене формування оксидного шару
- Знижена твердість
- Обмежена зносостійкість
- Невисока корозійна стійкість
- Дуже мала максимальна товщина
- Значна неоднорідність кольору
Рішення: обробка OX-W може суттєво покращити характеристики на цих сплавах.
Застосування: компоненти складної геометрії, як правило середніх і великих розмірів, до яких ставляться вимоги щодо корозійної стійкості та помірної зносостійкості. Приклади: станини, картери, корпуси насосів, корпуси промислових машин.
Сплави з Si <8 % і Cu <2 %
Ливарні сплави та сплави для лиття під тиском з обмеженим вмістом кремнію та міді можна анодувати з прийнятними результатами, проте вони все одно поступаються деформівним сплавам.
Характеристики:
- Обмежене формування оксидного шару
- Помірні твердість і стійкість
- Можлива неоднорідність кольору (оцінюється в кожному конкретному випадку)
- Невелика максимальна товщина
Рішення: обробка OX-W може суттєво покращити характеристики на цих сплавах.
Застосування: компоненти для автомобільної промисловості, картери двигунів, корпуси насосів, корпуси клапанів, деталі промислового обладнання, компоненти побутової техніки.
Підсумкова порівняльна таблиця
| Група сплавів | Твердість HV | Знос Taber (мг) | Корозія NSS | Макс. товщина |
|---|---|---|---|---|
| 6000 | >400 | <15 | ★★★★★ | ★★★★★ |
| 5000/7000 | >330 | <25 | ★★★★☆ | ★★★★★ |
| 2000 | >280 | <35 | ★★★★☆ | ★★★☆☆ |
| Ливарні Si>8 % | - | - | ★★☆☆☆ | ★★☆☆☆ |
| Лиття під тиском Si<8 % | - | - | ★★★☆☆ | ★★☆☆☆ |
Як обрати сплав
Для максимальних характеристик покриття:
Обирайте сплави серії 6000 (6082, 6061, 6005). Вони забезпечують:
- Максимальну твердість і зносостійкість
- Дуже добру корозійну стійкість
- Велику товщину покриття
- Рівномірне забарвлення
Для сплавів з високим вмістом міді (серія 2000):
Рекомендовано надавати перевагу обробці OX-W, розробленій для компенсації обмежень цих сплавів.
Для виливків і виробів, отриманих литтям під тиском:
- Перед призначенням анодування перевірте хімічний склад
- Використовуйте OX-W для отримання прийнятних характеристик
Щоб отримати додаткову інформацію щодо можливості анодування конкретних сплавів, зверніться до технічної підтримки Durox.