
Властивості анодування
Корозійна стійкість
Корозійна стійкість — одна з найцінніших і найзатребуваніших характеристик анодування алюмінію. Шар оксиду алюмінію утворює захисний бар’єр, який ізолює основний матеріал від зовнішнього середовища, запобігаючи корозійним процесам або суттєво уповільнюючи їх.
Механізм захисту від корозії
Анодування захищає алюміній від корозії завдяки кільком механізмам:
Фізичний бар’єр
Шар оксиду алюмінію діє як щільний бар’єр між основним матеріалом і навколишнім середовищем. Цей бар’єр має значну товщину: від 15 мкм для натурального анодування OX-A до 60 мкм для твердого анодування OX-HS і OX-W. Компактна структура оксиду характеризується високою щільністю та низькою пористістю після ущільнення пор. Покриття забезпечує суцільність на всій обробленій поверхні та є рівномірним у кожній точці (за винятком дуже глибоких отворів). Адгезія є винятковою, оскільки покриття є невід’ємною частиною самого матеріалу і не може розшаровуватися.
Електрохімічний захист
Оксид алюмінію є електричним ізолятором і, поки він цілісний, перешкоджає проходженню електричних струмів, необхідних для запуску процесів електрохімічної корозії. Ця властивість ефективно знижує ризик гальванічної корозії при контакті анодованого алюмінію з іншими металами.
На відміну від металевих покриттів, таких як хромування та нікелювання, які є електропровідними і можуть утворювати гальванічні пари з підкладкою, анодний оксид усуває цей ризик на обробленій поверхні завдяки своїй непровідній керамічній природі. Залишається необхідність контролювати можливі непокриті ділянки, різьби, точки контакту та пошкодження.
Хімічна стабільність
Оксид алюмінію має високу хімічну стабільність при контакті з багатьма речовинами. Він ефективно протистоїть нейтральним розчинам, зокрема сольовим розчинам із вмістом хлоридів, і зберігає цілісність навіть при контакті з вуглеводнями чи органічними розчинниками.
Проте анодне покриття є вразливим під дією кислотних або лужних розчинів, які можуть хімічно його руйнувати, погіршуючи захисні властивості.
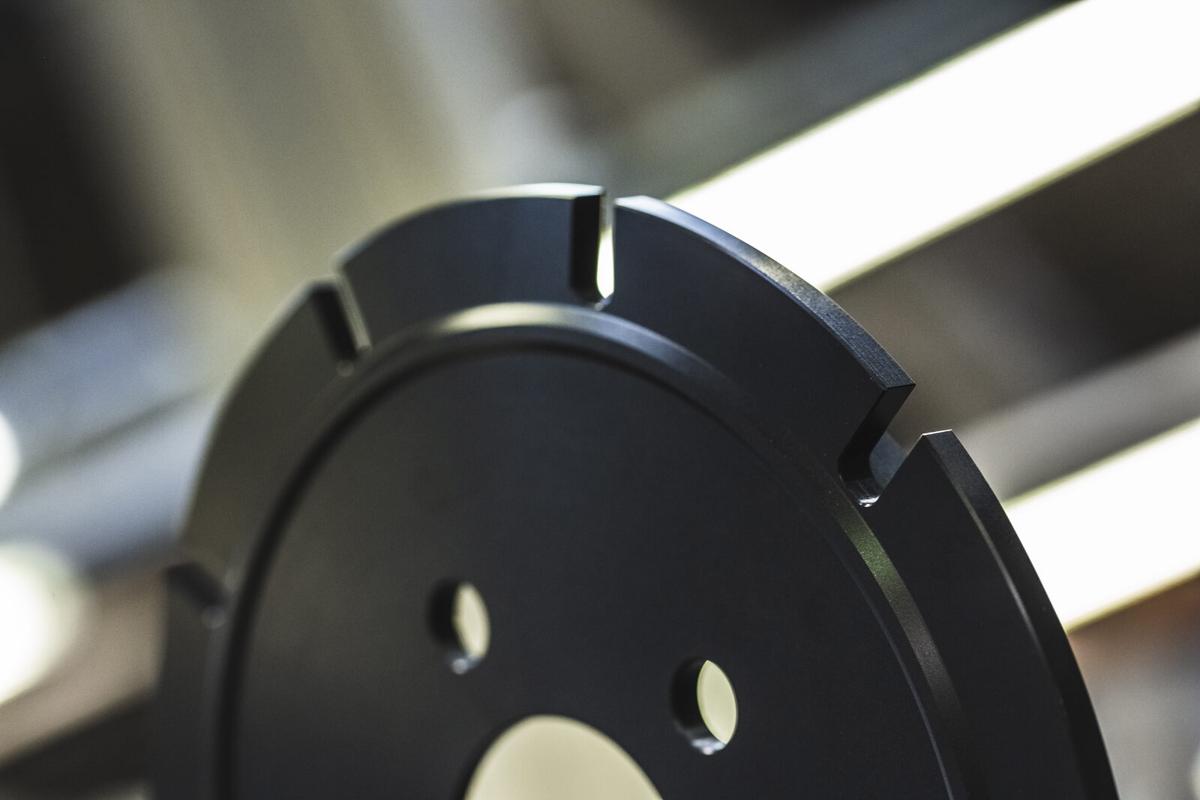
Відмінності в корозійній стійкості між натуральним і твердим анодуванням
Натуральне анодування
Натуральне анодування формує оксидний шар товщиною, як правило, 10–20 мкм, що забезпечує добру корозійну стійкість у не надто агресивних середовищах. Це рішення підходить для компонентів, призначених для експлуатації в приміщеннях або в помірних зовнішніх умовах, де потрібен ефективний, але не екстремальний захист, часто з додатковою естетичною функцією.
З нормативної точки зору MIL-PRF-8625 Type II вимагає мінімальної стійкості 336 год у нейтральному соляному тумані (NSS) відповідно до критеріїв приймання застосовної редакції.
Обробка OX-A, що базується на натуральному анодуванні Type II, відповідає цим вимогам і перевершує їх, досягаючи ≥336 год NSS на придатних деформівних сплавах. За належного ущільнення пор корозійну стійкість можна ще підвищити. OX-A рекомендований для компонентів усередині приміщень, міських середовищ без сильного забруднення та застосувань, де потрібен легкий і надійний захист.
Тверде анодування
Тверде анодування дає змогу отримувати значно товстіші оксидні шари, як правило, 30–60 мкм, із компактнішою та щільнішою структурою. Це забезпечує відмінну корозійну стійкість навіть у високоагресивних середовищах — морських, промислових, офшорних або підводних.
Як MIL-PRF-8625 Type III, так і ISO 10074 у відповідних застосовних положеннях встановлюють вимоги до корозійної стійкості, як правило, на рівні 336 год NSS.
Обробки OX-W і OX-HS, обидві на основі твердого анодування, забезпечують показники на рівні цієї межі або вищі на сплавах серії 6000. Зокрема, OX-W оптимізовано для максимальної корозійної стійкості: шар компактніший, ніж при традиційному твердому анодуванні, а за оптимального ущільнення пор можна перевищити 1000 год NSS. Крім того, він забезпечує відмінні результати й на складних сплавах, таких як сплави серії 2000 або сплави з високим вмістом кремнію.
Обробка OX-HS натомість робить акцент на товщині й міцності шару, що сягає 50 мкм, і призначена для вкрай суворих умов експлуатації. За гарячого ущільнення пор вона також дозволяє перевищити 1000 год NSS, що робить її придатною для військової, аерокосмічної та офшорної галузей, а також для критичних компонентів із високими вимогами до довговічності.
Роль пор анодного шару та ущільнення пор
Анодний шар до ущільнення пор має мікропористу структуру, яка є потенційним шляхом ініціювання корозії: агресивні агенти можуть проникати крізь пори й досягати основного матеріалу, спричиняючи локальні корозійні процеси.
Ущільнення пор є ключовим етапом для максимальної корозійної стійкості анодного покриття. Цей процес діє через гідратацію оксидного шару, що призводить до закупорювання пор. Ущільнення ефективно зменшує проникнення агресивних речовин до основного матеріалу.
Докладніше про ущільнення пор див. у відповідному розділі Обробки для ущільнення пор.
Рекомендація
Для застосувань в агресивних середовищах або з високими вимогами до довговічності ущільнення пор настійно рекомендоване, навіть якщо воно не є обов’язковим за нормативами (за винятком окремих випадків, наприклад контакту з харчовими продуктами).
Вплив сплаву на корозійну стійкість
Алюмінієвий сплав має суттєвий вплив на кінцеву корозійну стійкість анодованого компонента.
Сплави серії 6000 забезпечують відмінну корозійну стійкість завдяки утворенню дуже компактного оксидного шару, що дозволяє досягти максимальних показників. Тому ці сплави настійно рекомендовані для критичних застосувань, де корозійна стійкість є основною вимогою.
Сплави серії 5000 часто забезпечують дуже добру корозійну стійкість, зокрема в морських середовищах. Серія 7000 демонструє хороші показники, проте поведінка більш мінлива за наявності міді та залежно від металургійного стану.
Сплави серії 2000 (з високим вмістом міді) натомість мають знижену корозійну стійкість за стандартного процесу. Для цих сплавів рекомендовано застосовувати обробку OX-W для досягнення оптимальних показників, а також слід ретельно оцінювати їхню придатність для застосування в особливо агресивних середовищах.
Нарешті, ливарні сплави з високим вмістом кремнію демонструють погіршену корозійну стійкість, і їх слід уникати для критичних застосувань. Для цих сплавів завжди необхідно запитувати окрему оцінку технологічної здійсненності перед початком обробки.
Практичні рекомендації
Для максимальної корозійної стійкості
- Використовуйте сплав серії 6000 (6082, 6061)
- Обирайте тверде анодування (OX-W або OX-HS)
- Вказуйте збільшену товщину (≥40 мкм)
- Вимагайте обов’язкового гарячого ущільнення пор
Обмеження анодування
Анодування забезпечує відмінну корозійну стійкість у нейтральних і сольових середовищах, але має обмеження в:
Кислотних середовищах (pH <4,5)
- Оксид алюмінію розчиняється в кислотах
- Швидкість розчинення зростає зі збільшенням концентрації кислоти
- Захист обмежений у часі
Лужних середовищах (pH >8,5)
- Оксид алюмінію розчиняється в лугах
- Розчинення відбувається швидше, ніж у кислотах
- Захист дуже обмежений
Для кислотних або лужних середовищ слід розглянути:
- Хімічне нікелювання (для сплавів алюмінію, заліза, міді)
- Захисні лакофарбові покриття поверх анодування
- Альтернативні матеріали
Докладніше про хімічну стійкість див. у розділі Хімічна стійкість.
Застосування в агресивних середовищах
Морське та підводне середовище
Морські та підводні середовища є одними з найкритичніших умов для металевих матеріалів: безперервний або періодичний вплив морської води з високим вмістом хлоридів (NaCl, MgCl₂), можлива наявність мікроорганізмів та особливо агресивні цикли зволоження/сушіння в припливній зоні.
Для таких застосувань рекомендована обробка OX-HS або OX-W з гарячим ущільненням пор, яка забезпечує ефективний захист навіть за тривалого занурення. Ці обробки особливо підходять для суднових, офшорних і підводних компонентів і типово застосовуються для деталей суден, підводного обладнання, офшорних платформ та портових комплектувальних.
Автомобільна промисловість і дорожні солі
Автомобільна промисловість ставить специфічні виклики, пов’язані з впливом протиожеледних солей (NaCl, CaCl₂), інтенсивними термічними циклами (нагрівання/охолодження), наявністю бруду та абразивних частинок, а також можливою присутністю олив і вуглеводнів.
Рекомендована обробка OX-HS або OX-W з ущільненням пор забезпечує відмінну стійкість до дорожніх солей, стійкість до термічних циклів, типових для автомобільної промисловості, та сумісність з оливами й рідинами. Типові застосування включають маточини гальмівних дисків, корпуси клапанів, компоненти двигуна та трансмісії, а також усі деталі, що зазнають впливу дорожніх солей.
Водневі транспортні засоби
Застосування у водневих транспортних засобах потребує особливої уваги через вплив високих тисків водню, критичну потребу запобігання витокам з міркувань безпеки, можливу наявність вологи та вимогу довгострокової надійності.
Обробка OX-W або OX-HS з ущільненням пор має специфічні переваги: захист від корозії для збереження цілісності ущільнень, запобігання витокам водню (ключовий аспект безпеки), поєднання механічної та хімічної стійкості, а також довговічність. Ці обробки застосовуються для балонів для зберігання водню, корпусів клапанів і редукторів, фітингів та компонентів контуру H₂.
Для детальнішої інформації див. спеціальну статтю про обробки для водневих транспортних засобів.
Військова та аерокосмічна галузі
Військова та аерокосмічна галузі характеризуються найекстремальнішими та найвимогливішими умовами експлуатації: критичні робочі середовища із впливом різноманітних агресивних речовин, вимоги абсолютної надійності та необхідність дотримання особливо суворих військових стандартів (специфікації MIL).
Для таких застосувань рекомендована обробка OX-HS Type III згідно з MIL-PRF-8625, яка забезпечує сертифіковану відповідність військовим стандартам, виняткову стійкість в екстремальних умовах і перевірену часом надійність. Ці обробки застосовуються для авіаційних компонентів, військового обладнання, військових наземних транспортних засобів та компонентів, призначених для космічних застосувань.